Der Herstellungsweg eines Stahlrohrs entscheidet über dessen Maßgenauigkeit, Schweißnahtintegrität und Kosten, und API SSAW Spiralgeschweißte Stahlrohre mit großem Durchmesser sind der Prozess, der bei den meisten Leitungsrohrprojekten im Mittelpunkt dieser Entscheidung steht. In diesem Artikel wird erklärt, wie der Prozess funktioniert, was er produziert und wie man zwischen den verfügbaren Routen wählt.
Nahtloses Rohr hat keine Schweißnaht; Das geschweißte Rohr wird durch ERW, HFW oder SAW verbunden.
ERW/HFW deckt Durchmesser bis etwa 660 mm bei hohen Produktionsraten ab.
LSAW und SSAW bedienen den Bereich großer Durchmesser und dicker Wände.
Auf jeder Strecke sind hydrostatische und zerstörungsfreie Prüfungen vorgeschrieben.
Die Wahl des Prozesses wird durch die Spezifikation bestimmt, nicht durch die Kaufgewohnheit.
Die zwei Familien: nahtlos und geschweißt
Stahlrohre werden in nahtlose Rohre, die aus einem massiven runden Barren geformt werden, der durchbohrt und verlängert wird, und geschweißte Rohre, die aus Stahlbändern oder -platten geformt und entlang einer Längs- oder Spiralnaht verbunden werden, unterteilt. Nahtlose Rohre haben keine Schweißnaht, weshalb sie für den Einsatz bei hohem Druck, hoher Temperatur und sauren Bedingungen bevorzugt werden. Geschweißte Rohre überzeugen durch Kosten, Größenbereich und Gleichmäßigkeit der Wandstärke bei großen Durchmessern.
Nahtlose Fertigung: Lochen und Rollen
Beim nahtlosen Verfahren wird ein erhitzter runder Knüppel von einem Dorn- oder Dornwalzwerk durchbohrt, um eine hohle Schale zu bilden, die dann durch weiteres Walzen auf den erforderlichen Durchmesser und die erforderliche Wandstärke verlängert wird. Anschließend wird das Rohr dimensioniert, gerichtet, bei Bedarf wärmebehandelt und einer zerstörungsfreien Prüfung unterzogen. Das Fehlen einer Schweißnaht macht die gesamte Wand zu einer homogenen Schmiedestruktur, was den entscheidenden Vorteil bei zyklischem und korrosivem Betrieb darstellt.
ERW- und HFW-Schweißen
Beim elektrischen Widerstandsschweißen (ERW) wird das Rohr aus Kaltband geformt und die Naht durch Widerstandserwärmung ohne Zusatzwerkstoff verschweißt; Hochfrequenzschweißen (HFW) ist die moderne Variante mit höheren Produktionsgeschwindigkeiten. Nach dem Schweißen wird die Naht normalisiert oder nach dem Schweißen wärmebehandelt und das gesamte Rohr wird zerstörungsfrei geprüft. ERW/HFW-Rohre sind in Durchmessern bis etwa 660 mm wirtschaftlich und werden häufig für Gassammelleitungen, Wasserleitungen und strukturelle Anwendungen verwendet.
SAW, LSAW und SSAW: Unterpulverschweißen
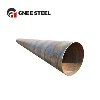
Beim Unterpulverschweißen (SAW) werden dicke Bleche mit einer durchgehenden Drahtelektrode unter einer Flussmitteldecke verbunden. Beim LSAW (longitudinal SAW) verläuft die Naht entlang der Rohrlänge, beim JCOE- oder UOE-Umformen für große Durchmesser; Beim SSAW (Spiral-SAW) wird die Platte spiralförmig geformt, sodass eine Naht spiralförmig entlang des Rohrs verläuft. SAW-Rohre decken den Bereich mit großem Durchmesser und dicker Wand ab, der für Fernleitungen, Wasserleitungen und strukturelle Pfähle verwendet wird, wo ERW nicht verfügbar ist.
Wie sich der Prozess auf den Käufer auswirkt
Die Wahl des Verfahrens legt die praktischen Grenzen des Auftrags fest: Nahtlose Rohre reichen typischerweise bis zu einem Außendurchmesser von etwa 660 mm, ERW bis etwa 660 mm, während LSAW und SSAW bis zu 1500 mm und mehr reichen. Wandstärke, Länge, Toleranzklasse und Prüfniveau unterscheiden sich alle zwischen den Routen, daher sollte die Projektspezifikation und nicht die Gewohnheit des Käufers über den Prozess entscheiden.
Qualitätskontrolle für alle Routen
Jeder Weg endet mit hydrostatischen Tests, Maßprüfungen und zerstörungsfreien Prüfungen. Nahtlose Rohre werden typischerweise durch Ultraschall- oder Wirbelstromprüfung geprüft, ERW/HFW-Rohre durch Ultraschallprüfung der Schweißzone und SAW-Rohre durch Ultraschall- und Röntgenprüfung der Naht. Im Prüfzeugnis sind die Ergebnisse pro Wärmestück und pro Rohr aufgeführt, sofern die Spezifikation dies vorschreibt.
Häufig gestellte Fragen
Nahtloses Rohr wird aus einem massiven Block gestanzt und hat keine Schweißnaht; Geschweißte Rohre werden aus Streifen oder Platten geformt und durch ERW, HFW oder SAW verbunden. Nahtlos eignet sich für Hochdruck- und Säureanwendungen, geschweißte Rohre sind bei großen Durchmessern wirtschaftlicher.
Elektrisches Widerstandsschweißen, ein Verfahren, bei dem die Naht durch Widerstandserwärmung ohne Zusatzwerkstoff verschweißt wird; HFW ist die Hochfrequenzvariante.
LSAW-Rohre haben entlang ihrer Länge eine Längsnaht; SSAW-Rohre sind spiralförmig geformt, sodass die Naht entlang der Länge spiralförmig verläuft. Beide verwenden Unterpulverschweißen.
Kaltgeformtes ERW und kaltgewalztes nahtloses Rohr ergeben die engsten Toleranzen; Warmumformprozesse erfordern die Berücksichtigung von Zunder und Ovalität. Toleranzklassen sind in der Produktnorm definiert.
Ja. ERW-, HFW- und SAW-Leitungsrohre werden alle gemäß API 5L und ISO 3183 für den Gasbetrieb akzeptiert, wobei die erforderliche NDT-Stufe vom PSL und der Projektspezifikation abhängt.
Beginnen Sie mit Durchmesser, Wandstärke, Betriebsdruck und Temperatur und vergleichen Sie dann Verfügbarkeit und Kosten. Sauer- oder Hochtemperaturservice begünstigt nahtloses Backen; große Durchmesser erzwingen SÄGE; Mittlere Durchmesser sind bei ERW am wirtschaftlichsten.