


API 5L-Leitungsrohr
Ihr professioneller Lieferant von API 5L-Leitungsrohren
Als ProfiHersteller und Lieferant von API 5L-Leitungsrohren, GNEEliefert integrierte Rohrleitungslösungen für den globalen Energiesektor. Wir sind mehr als nur ein Distributor; Unser integriertes Modell von der Herstellung bis zur Lieferung gewährleistet eine hervorragende Qualitätskontrolle und Kosteneffizienz für unseren Bestand an API 5L-Kohlenstoffstahlrohren und OCTG. Mit strategisch günstig gelegenen Produktionsstätten in ganz China bietet GNEE eine nahtlose Logistik und zertifizierte Rohrleitungsausrüstung. Vertrauen Sie GNEE für vollständige Materialrückverfolgbarkeit (MTC) und hochwertige Stahlprodukte, die strengen internationalen Spezifikationen entsprechen.


Was ist ein API 5L-Leitungsrohr?
API 5L-Leitungsrohre werden aus Kohlenstoffstahl oder hochfesten niedriglegierten Stahlsorten (HSLA) hergestellt, die für den Transport von Öl, Erdgas und anderen Flüssigkeiten verwendet werden. Dazu gehören nahtlose und geschweißte Rohre (ERW, SAW). API 5L ist die Spezifikation für Stahlleitungsrohre, die in Pipeline-Transportsystemen verwendet werden.
Gängige Stahlsorten: Von Klasse B bis X80
API 5L-Rohre werden nach ihrer Streckgrenze kategorisiert, gekennzeichnet durch das „X“, gefolgt von der Mindeststreckgrenze in Kilopounds pro Quadratzoll (ksi).
API 5L Klasse B
Die gebräuchlichste Sorte für Standarddruckanwendungen.
API 5L X42 /X52
Ausgewogene Festigkeit und Schweißbarkeit für mittelgroße Rohrleitungen.
API 5L X80
Elite-Klasse für spezielle Ultrahochdruckprojekte
PSL 1 vs. PSL 2: Welches benötigen Sie?
| Besonderheit | PSL 1 | PSL 2 |
| Notenbereich | A25 bis X70 | Note B bis X80 |
| Chemischer Inhalt | Standardisiert | Strenge Grenzwerte (C, P, S) |
| Schlagprüfung | Nicht erforderlich | Obligatorisch(Charpy V-Kerbe) |
| Rückverfolgbarkeit | Rückverfolgbar bis zum Bestehen der Tests | Vollständige Rückverfolgbarkeiterforderlich |
| Schweißen | Standard ERW, SAW, SMLS | Hochfrequenzschweißen eingeschränkt |
Profi-Tipp:PSL 2 ist aufgrund seiner überlegenen Bruchzähigkeit für Offshore- und saure Betriebsumgebungen (H2S) obligatorisch.
API 5L-Rohrplandiagramm (metrische Einheiten: mm)
| NPS (Zoll) | Außendurchmesser (mm) | SCH 10 | SCH 20 | SCH 30 | STD (Standard) | SCH 40 | SCH 80 | XS (Extra Stark) | SCH 160 | XXS |
| 1/2" | 21.3 | 2.11 | - | - | 2.77 | 2.77 | 3.73 | 3.73 | 4.78 | 7.47 |
| 3/4" | 26.7 | 2.11 | - | - | 2.87 | 2.87 | 3.91 | 3.91 | 5.56 | 7.82 |
| 1" | 33.4 | 2.77 | - | - | 3.38 | 3.38 | 4.55 | 4.55 | 6.35 | 9.09 |
| 1-1/2" | 48.3 | 2.77 | - | - | 3.68 | 3.68 | 5.08 | 5.08 | 7.14 | 10.16 |
| 2" | 60.3 | 2.77 | - | - | 3.91 | 3.91 | 5.54 | 5.54 | 8.74 | 11.07 |
| 3" | 88.9 | 3.05 | - | - | 5.49 | 5.49 | 7.62 | 7.62 | 11.13 | 15.24 |
| 4" | 114.3 | 3.05 | - | - | 6.02 | 6.02 | 8.56 | 8.56 | 13.49 | 17.12 |
| 6" | 168.3 | 3.40 | - | - | 7.11 | 7.11 | 10.97 | 10.97 | 15.88 | 21.95 |
| 8" | 219.1 | 3.76 | 6.35 | 7.04 | 8.18 | 8.18 | 12.70 | 12.70 | 23.01 | 22.23 |
| 10" | 273.1 | 4.19 | 6.35 | 7.80 | 9.27 | 9.27 | 15.09 | 12.70 | 28.58 | 25.40 |
| 12" | 323.8 | 4.57 | 6.35 | 8.38 | 9.53 | 10.31 | 17.48 | 12.70 | 33.32 | 25.40 |
| 14" | 355.6 | 6.35 | 7.92 | 9.53 | 9.53 | 11.13 | 19.05 | 12.70 | 35.71 | - |
| 16" | 406.4 | 6.35 | 7.92 | 9.53 | 9.53 | 12.70 | 21.44 | 12.70 | 40.49 | - |
| 18" | 457.0 | 6.35 | 7.92 | 11.13 | 9.53 | 14.27 | 23.83 | 12.70 | 45.24 | - |
| 20" | 508.0 | 6.35 | 9.53 | 12.70 | 9.53 | 15.09 | 26.19 | 12.70 | 50.01 | - |
| 24" | 610.0 | 6.35 | 9.53 | 14.27 | 9.53 | 17.48 | 30.96 | 12.70 | 59.54 | - |
Was sind die Vorteile der GNEE API 5L-Pipeline für Öl und Gas?
Hohes Verhältnis von Festigkeit zu Gewicht (X-Klassen)
API 5L deckt ein breites Spektrum an Qualitäten von Klasse B bis X100 ab. Hochfeste Sorten wieX65 und X70ermöglichen es Ingenieuren, Pipelines zu entwerfendünnere Wandstärkenunter Beibehaltung hoher Innendruckwerte.
Der Vorteil:Dadurch wird die Gesamttonnage an Stahl, die für Langstreckenpipelines benötigt wird, erheblich reduziert, was zu niedrigeren Materialkosten und geringeren Transport-/Handhabungskosten führt.
Verbesserte Bruchzähigkeit (PSL2-Konformität)
Im Gegensatz zu einfachem Baustahl ist API 5LPSL2 (Produktspezifikationsebene 2)Rohre unterliegen einer obligatorischen PrüfungCharpy V-Notch (CVN) Schlagprüfung.
Der Vorteil:Dadurch bleibt das Material duktil und kann bei niedrigen Temperaturen Energie absorbieren, wodurch ein „Sprödbruch“ oder eine katastrophale Rissausbreitung verhindert wird. Dies ist von entscheidender Bedeutung für Pipelines, die durch kalte Klimazonen oder Unterwasserumgebungen verlaufen, wo das Risiko einer Rissausdehnung ein großes Sicherheitsrisiko darstellt.
Spezialisierter Widerstand gegen „Sour Service“ (H2S-Umgebungen)
Bei der Öl- und Gasförderung enthalten „saure“ Umgebungen hohe Mengen an Schwefelwasserstoff (H2S). API 5L-Rohre können entsprechend hergestellt werdenNACE MR0175/ISO 15156Standards.
Der Vorteil:Diese Rohre sind widerstandsfähig behandeltWasserstoffinduziertes Cracken (HIC)UndSulfidspannungsrissbildung (SSC). Diese spezielle Metallurgie verhindert interne Korrosionsfehler, die andernfalls zu Lecks und Umweltkatastrophen in Sauergasfeldern führen würden.
Hervorragende Schweißbarkeit vor Ort (kontrolliertes Kohlenstoffäquivalent)
Die chemische Zusammensetzung von API 5L-Rohren ist streng reguliert, insbesondere dieKohlenstoffäquivalent (CEV)Wert.
Der Vorteil:Ein niedrigerer CEV gewährleistet eine hervorragende Schweißbarkeit bei der Installation vor Ort. Dies reduziert den Bedarf an teuren Vorwärmbehandlungen und minimiert das Risiko von Kaltrissen in der Wärmeeinflusszone (HAZ), sodass Pipeline-Auftragnehmer Umfangsschweißungen schneller und mit weniger Reparaturen durchführen können.
Hohe Maßgenauigkeit bei der Ausrichtung
API 5L-Spezifikationen erzwingen enge Toleranzen für RohreDurchmesser, Wandstärke und Geradheit.
Der Vorteil:Bei der Verlegung kilometerlanger Pipelines kommt es auf Konsistenz an. Präzise Abmessungen stellen sicher, dass die Rohrenden beim Einpassen für Orbital- oder Handschweißen perfekt ausgerichtet sind. Dies reduziert „Hi-Lo“-Probleme (Fehlausrichtung), die die Hauptursache für Spannungskonzentrationen und vorzeitige Schweißfehler in Hochdruckleitungen sind.
Fertigungsvielfalt (SMLS vs. geschweißt)
API 5L bietet einen einheitlichen Standard für beideNahtlos (SMLS)UndGeschweißt (ERW, LSAW, SSAW)Prozesse.
Der Vorteil:Dies ermöglicht es Ingenieuren, die kostengünstigste Fertigungsmethode basierend auf dem spezifischen Umfang des Projekts auszuwählen.
Nahtloswird für Ultrahochdruckleitungen mit kleinem Durchmesser verwendet.
LSAWwird für die Hochdruckübertragung mit großem Durchmesser und dicker Wand verwendet.
SSAWbietet eine kostengünstige Lösung für den Wasser- oder Gastransport mit großem Durchmesser und niedrigerem Druck.
Herstellungsprozess der API 5L-Pipeline für Öl und Gas
Nahtloser Typ
Verfahren:Ein heißer Stahlbarren wird erhitzt und zu einem hohlen Rohr durchbohrt, dann gerollt und auf die richtige Größe gestreckt.
Eigenschaften:
Keine Schweißnähte
Kann höherem Druck standhalten
Glatte Innenfläche
Typische Verwendung:Hochdruckleitungen, Tiefwasseranwendungen
Standards:API 5L SMLS-Typen (z. B. X52, X65, X70)
ERW-geschweißter Typ
Verfahren:Stahlstreifen oder -platten werden in eine zylindrische Form gebracht, die Kanten werden durch elektrischen Widerstand verschweißt.
Eigenschaften:
Wirtschaftlich
Geeignet für Mittel- und Niederdruckleitungen
Gerade Nahtschweißung
Typische Verwendung:Öl-, Gas- und Wassertransport
Standards:ERW kann sowohl PSL1- als auch PSL2-Anforderungen erfüllen
LSAW-Typ
Verfahren:Platte wird zu einem Zylinder gerollt; Die Schweißnähte werden entlang der Längsnaht mittels Unterpulverschweißen hergestellt.
Eigenschaften:
Stärker als ERW für große Durchmesser
Wird für Rohrleitungen verwendet, die eine höhere mechanische Festigkeit erfordern
Die Schweißnaht ist innen vergraben und stark
Typische Verwendung:Onshore- und Offshore-Pipelines
Varianten:Einseitig (SSA), doppelseitig (DSAW)
SSAW/HSAW-Typ
Verfahren:Das Stahlband wird spiralförmig geformt und die Naht mittels Unterpulverschweißen verschweißt.
Eigenschaften:
Kann Rohre mit sehr großem Durchmesser herstellen
Schweißnaht im Winkel (Spirale)
Kostengünstig für große Pipelines
Typische Verwendung:Fernleitungen, Wasser-, Öl- und Gastransport
Varianten:HSAW (Helix-SAW)
Herstellungstypen von API 5L-LeitungsrohrenVergleichstabelle
| Herstellungsart | Naht | Typischer Durchmesser | Typischer Druck | Kosten |
|---|---|---|---|---|
| Nahtlos (SMLS) | Keiner | 21 mm – 914 mm | Hoch | Hoch |
| ERW | Gerade Naht | 20 mm – 914 mm | Medium | Niedrig |
| LSAW | Längs | 406 mm – 1524 mm | Hoch | Medium |
| SSAW | Spiral | 406 mm – 3000 mm+ | Medium | Mittel-Niedrig |
Chemische Anforderungen
Chemische Zusammensetzung für PSL 1-Rohr mit t kleiner oder gleich 0,984"
| Stahlsorte | Massenanteil, % basierend auf Wärme- und Produktanalysen a,g | ||||||
|---|---|---|---|---|---|---|---|
| C | Mn | P | S | V | Nb | Ti | |
| max. b | max. b | max | max | max | max | max | |
| Nahtloses Rohr | |||||||
| A | 0.22 | 0.90 | 0.03 | 0.03 | – | – | – |
| B | 0.28 | 1.20 | 0.03 | 0.03 | c,d | c,d | d |
| X42 | 0.28 | 1.30 | 0.03 | 0.03 | d | d | d |
| X46 | 0.28 | 1.40 | 0.03 | 0.03 | d | d | d |
| X52 | 0.28 | 1.40 | 0.03 | 0.03 | d | d | d |
| X56 | 0.28 | 1.40 | 0.03 | 0.03 | d | d | d |
| X60 | 0.28 e | 1.40 e | 0.03 | 0.03 | f | f | f |
| X65 | 0.28 e | 1.40 e | 0.03 | 0.03 | f | f | f |
| X70 | 0.28 e | 1.40 e | 0.03 | 0.03 | f | f | f |
| Geschweißtes Rohr | |||||||
| A | 0.22 | 0.90 | 0.03 | 0.03 | – | – | – |
| B | 0.26 | 1.20 | 0.03 | 0.03 | c,d | c,d | d |
| X42 | 0.26 | 1.30 | 0.03 | 0.03 | d | d | d |
| X46 | 0.26 | 1.40 | 0.03 | 0.03 | d | d | d |
| X52 | 0.26 | 1.40 | 0.03 | 0.03 | d | d | d |
| X56 | 0.26 | 1.40 | 0.03 | 0.03 | d | d | d |
| X60 | 0.26 e | 1.40 e | 0.03 | 0.03 | f | f | f |
| X65 | 0.26 e | 1.45 e | 0.03 | 0.03 | f | f | f |
| X70 | 0.26e | 1.65 e | 0.03 | 0.03 | f | f | f |
| A. Cu Weniger als oder gleich=0.50 % Ni; Weniger als oder gleich 0,50 %; Cr Weniger als oder gleich 0,50 %; und Mo kleiner oder gleich 0,15 %, B. Für jede Reduzierung um 0,01 % unter die festgelegte maximale Konzentration für Kohlenstoff ist eine Erhöhung um 0,05 % über die festgelegte maximale Konzentration für Mn zulässig, bis zu einem Maximum von 1,65 % für Qualitäten größer oder gleich L245 oder B, aber kleiner oder gleich L360 oder X52; bis maximal 1,75 % für Sorten > L360 oder X52, aber < L485 oder X70; und bis zu einem Maximum von 2,00 % für die Sorte L485 oder X70., C. Sofern nicht anders vereinbart NB + V Weniger als oder gleich 0,06 %, D. Nb + V + TI Weniger als oder gleich 0,15 %, e. Sofern nicht anders vereinbart., F. Sofern nicht anders vereinbart, NB + V=Ti Kleiner oder gleich 0,15 %, G. Es ist keine absichtliche Zugabe von B zulässig und der Rest-B beträgt höchstens 0,001 %. |
|||||||
Chemische Zusammensetzung für PSL 2-Rohre mit t kleiner oder gleich 0,984"
| Stahlsorte | Massenanteil, % basierend auf Wärme- und Produktanalysen | Kohlenstoffäquiv. a | |||||||||||||||||||
|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|
| C | Si | Mn | P | S | V | Nb | Ti | Andere | CE IIW | CE PCM | |||||||||||
| max. b | max | max. b | max | max | max | max | max | max | max | ||||||||||||
| Nahtlose und geschweißte Rohre | |||||||||||||||||||||
| BR | 0.24 | 0.40 | 1.20 | 0.025 | 0.015 | c | c | 0.04 | e,l | 0.43 | 0.25 | ||||||||||
| X42R | 0.24 | 0.40 | 1.20 | 0.025 | 0.015 | 0.06 | 0.05 | 0.04 | e,l | 0.43 | 0.25 | ||||||||||
| BN | 0.24 | 0.40 | 1.20 | 0.025 | 0.015 | c | c | 0.04 | e,l | 0.43 | 0.25 | ||||||||||
| X42N | 0.24 | 0.40 | 1.20 | 0.025 | 0.015 | 0.06 | 0.05 | 0.04 | e,l | 0.43 | 0.25 | ||||||||||
| X46N | 0.24 | 0.40 | 1.40 | 0.025 | 0.015 | 0.07 | 0.05 | 0.04 | d,e,l | 0.43 | 0.25 | ||||||||||
| X52N | 0.24 | 0.45 | 1.40 | 0.025 | 0.015 | 0.10 | 0.05 | 0.04 | d,e,l | 0.43 | 0.25 | ||||||||||
| X56N | 0.24 | 0.45 | 1.40 | 0.025 | 0.015 | 0.10f | 0.05 | 0.04 | d,e,l | 0.43 | 0.25 | ||||||||||
| X60N | 0.24f | 0.45f | 1.40f | 0.025 | 0.015 | 0.10f | 0.05f | 0.04f | g,h,l | Wie vereinbart | |||||||||||
| BQ | 0.18 | 0.45 | 1.40 | 0.025 | 0.015 | 0.05 | 0.05 | 0.04 | e,l | 0.43 | 0.25 | ||||||||||
| X42Q | 0.18 | 0.45 | 1.40 | 0.025 | 0.015 | 0.05 | 0.05 | 0.04 | e,l | 0.43 | 0.25 | ||||||||||
| X46Q | 0.18 | 0.45 | 1.40 | 0.025 | 0.015 | 0.05 | 0.05 | 0.04 | e,l | 0.43 | 0.25 | ||||||||||
| X52Q | 0.18 | 0.45 | 1.50 | 0.025 | 0.015 | 0.05 | 0.05 | 0.04 | e,l | 0.43 | 0.25 | ||||||||||
| X56Q | 0.18 | 0.45f | 1.50 | 0.025 | 0.015 | 0.07 | 0.05 | 0.04 | e,l | 0.43 | 0.25 | ||||||||||
| X60Q | 0.18f | 0.45f | 1.70f | 0.025 | 0.015 | g | g | g | h,l | 0.43 | 0.25 | ||||||||||
| X65Q | 0.18f | 0.45f | 1.70f | 0.025 | 0.015 | g | g | g | h,l | 0.43 | 0.25 | ||||||||||
| X70Q | 0.18f | 0.45f | 1.80f | 0.025 | 0.015 | g | g | g | h,l | 0.43 | 0.25 | ||||||||||
| X80Q | 0.18f | 0.45f | 1.90f | 0.025 | 0.015 | g | g | g | i,j | Wie vereinbart | |||||||||||
| X90Q | 0.16f | 0.45f | 1.90 | 0.020 | 0.010 | g | g | g | j,k | Wie vereinbart | |||||||||||
| X100Q | 0.16f | 0.45f | 1.90 | 0.020 | 0.010 | g | g | g | j,k | Wie vereinbart | |||||||||||
| Geschweißtes Rohr | |||||||||||||||||||||
| BM | 0.22 | 0.45 | 1.20 | 0.025 | 0.015 | 0.05 | 0.05 | 0.04 | e,l | 0.43 | 0.25 | ||||||||||
| X42M | 0.22 | 0.45 | 1.30 | 0.025 | 0.015 | 0.05 | 0.05 | 0.04 | e,l | 0.43 | 0.25 | ||||||||||
| X46M | 0.22 | 0.45 | 1.30 | 0.025 | 0.015 | 0.05 | 0.05 | 0.04 | e,l | 0.43 | 0.25 | ||||||||||
| X52M | 0.22 | 0.45 | 1.40 | 0.025 | 0.015 | d | d | d | e,l | 0.43 | 0.25 | ||||||||||
| X56M | 0.22 | 0.45f | 1.40 | 0.025 | 0.015 | d | d | d | e,l | 0.43 | 0.25 | ||||||||||
| X60M | 0.12f | 0.45f | 1.60f | 0.025 | 0.015 | g | g | g | h,l | 0.43 | 0.25 | ||||||||||
| X65M | 0.12f | 0.45f | 1.60f | 0.025 | 0.015 | g | g | g | h,l | 0.43 | 0.25 | ||||||||||
| X70M | 0.12f | 0.45f | 1.70f | 0.025 | 0.015 | g | g | g | h,l | 0.43 | 0.25 | ||||||||||
| X80M | 0.12f | 0.45f | 1.85f | 0.025 | 0.015 | g | g | g | i,j | .043f | 0.25 | ||||||||||
| X90M | 0.1 | 0.55f | 2.10f | 0.02 | 0.01 | g | g | g | i,j | – | 0.25 | ||||||||||
| X100M | 0.1 | 0.55f | 2.10f | 0.02 | 0.01 | g | g | g | i,j | – | 0.25 | ||||||||||
| a. SMLS t>Die CE-Grenzwerte gelten wie vereinbart. Die CEIIW-Grenzwerte gelten für C > 0,12 % und die CEPcm-Grenzwerte gelten, wenn C kleiner oder gleich 0,12 % ist. B. Für jede Reduzierung um 0,01 % unter den angegebenen Höchstwert für C ist eine Erhöhung um 0,05 % über den angegebenen Höchstwert für Mn zulässig, bis zu einem Höchstwert von 1,65 % für Güteklassen größer oder gleich L245 oder B, aber kleiner oder gleich L360 oder X52; bis maximal 1,75 % für Sorten > L360 oder X52, aber < L485 oder X70; bis zu einem Höchstwert von 2,00 % für Güteklassen größer oder gleich L485 oder X70, aber kleiner oder gleich L555 oder X80; und bis zu einem Maximum von 2,20 % für Sorten > L555 oder X80., C. Sofern nicht anders vereinbart Nb=V Kleiner oder gleich 0,06 %, D. Nb=V=Ti Kleiner oder gleich 0,15 %, e. Sofern nicht anders vereinbart, Cu kleiner oder gleich 0,50 %; Ni kleiner oder gleich 0,30 % Cr kleiner oder gleich 0,30 % und Mo kleiner oder gleich 0,15 %, F. Sofern nicht anders vereinbart, G. Sofern nicht anders vereinbart, Nb + V + Ti kleiner oder gleich 0,15 %, H. Sofern nicht anders vereinbart, Cu kleiner oder gleich 0,50 % Ni kleiner oder gleich 0,50 % Cr kleiner oder gleich 0,50 % und MO kleiner oder gleich 0,50 %, ich. Sofern nicht anders vereinbart, Cu kleiner oder gleich 0,50 % Ni kleiner oder gleich 1,00 % Cr kleiner oder gleich 0,50 % und MO kleiner oder gleich 0,50 % J. B Kleiner oder gleich 0,004 %, k. Sofern nicht anders vereinbart, Cu kleiner oder gleich 0,50 % Ni kleiner oder gleich 1,00 % Cr kleiner oder gleich 0,55 % und MO kleiner oder gleich 0,80 %, l. Für alle PSL 2-Rohrqualitäten mit Ausnahme derjenigen Qualitäten, bei denen die Fußnoten j vermerkt sind, gilt Folgendes. Sofern nicht anders vereinbart, ist eine absichtliche Zugabe von B nicht zulässig und der Rest-B-Gehalt beträgt höchstens 0,001 %. |
|||||||||||||||||||||
Mechanische Eigenschaften von API 5L SMLS und geschweißten Rohren PSL 1
| Rohrqualität | Zugeigenschaften – Rohrkörper aus SMLS und geschweißten Rohren PSL 1 | Naht eines geschweißten Rohrs | ||
|---|---|---|---|---|
| Streckgrenze a | Zugfestigkeit a | Verlängerung | Zugfestigkeit b | |
| Rt0,5 PSI Min | Rm PSI Min | (in 2in Af % min) | Rm PSI Min | |
| A | 30,500 | 48,600 | c | 48,600 |
| B | 35,500 | 60,200 | c | 60,200 |
| X42 | 42,100 | 60,200 | c | 60,200 |
| X46 | 46,400 | 63,100 | c | 63,100 |
| X52 | 52,200 | 66,700 | c | 66,700 |
| X56 | 56,600 | 71,100 | c | 71,100 |
| X60 | 60,200 | 75,400 | c | 75,400 |
| X65 | 65,300 | 77,500 | c | 77,500 |
| X70 | 70,300 | 82,700 | c | 82,700 |
| A. Für die mittlere Güteklasse muss die Differenz zwischen der angegebenen Mindestzugfestigkeit und der angegebenen Mindeststreckgrenze für den Rohrkörper der für die nächsthöhere Güteklasse angegebenen Differenz entsprechen. | ||||
| B. Für die Zwischengüten gilt als Mindestzugfestigkeit der Schweißnaht diejenige, die anhand der Fußnote a für die Karosserie ermittelt wurde. | ||||
| C. Die angegebene Mindestdehnung Af, ausgedrückt in Prozent und auf den nächsten Prozentwert gerundet, muss anhand der folgenden Gleichung ermittelt werden: | ||||
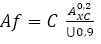 |
||||
| Dabei ist C 1 940 für die Berechnung mit Si-Einheiten und 625 000 für die Berechnung mit USC-Einheiten | ||||
| Axc ist die anwendbare Querschnittsfläche des Zugteststücks, ausgedrückt in Quadratmillimetern (Quadratzoll), wie folgt | ||||
| – Für Teststücke mit kreisförmigem Querschnitt: 130 mm2 (0,20 Zoll2) für Teststücke mit 12,7 mm (0,500 Zoll) und 8,9 mm (0,350 Zoll) Durchmesser; und 65 mm2 (0,10 Zoll2) für Teststücke mit einem Durchmesser von 6,4 mm (0,250 Zoll). | ||||
| – Bei Vollquerschnittsprüfstücken der kleinere Wert von a) 485 mm2 (0,75 Zoll2) und b) der Querschnittsfläche des Prüfstücks, abgeleitet aus dem angegebenen Außendurchmesser und der angegebenen Wandstärke des Rohrs, gerundet auf die nächsten 10 mm2 (0,10 Zoll2) | ||||
| – Bei Streifenprüfstücken der kleinere von a) 485 mm2 (0,75 Zoll2) und b) der Querschnittsfläche des Prüfstücks, abgeleitet aus der angegebenen Breite des Prüfstücks und der angegebenen Wandstärke des Rohrs, gerundet auf die nächsten 10 mm2 (0,10 Zoll2) | ||||
| U ist die angegebene Mindestzugfestigkeit, ausgedrückt in Megapascal (Pfund pro Quadratzoll). | ||||
Mechanische Eigenschaften von API 5L SMLS und geschweißten Rohren PSL 2
| Rohrqualität | Zugeigenschaften – Rohrkörper aus SMLS und geschweißten Rohren PSL 2 | Naht eines geschweißten Rohrs | |||||
|---|---|---|---|---|---|---|---|
| Streckgrenze a | Zugfestigkeit a | Verhältnis a,c | Verlängerung | Zugfestigkeit d | |||
| Rt0,5 PSI Min | Rm PSI Min | R10,5IRm | (in 2 Zoll) | Rm (psi) | |||
| Af % | |||||||
| Minimum | Maximal | Minimum | Maximal | Maximal | Minimum | Minimum | |
| BR, BN, BQ, BM | 35,500 | 65,300 | 60,200 | 95,000 | 0.93 | f | 60,200 |
| X42,X42R,X2Q,X42M | 42,100 | 71,800 | 60,200 | 95,000 | 0.93 | f | 60,200 |
| X46N,X46Q,X46M | 46,400 | 76,100 | 63,100 | 95,000 | 0.93 | f | 63,100 |
| X52N,X52Q,X52M | 52,200 | 76,900 | 66,700 | 110,200 | 0.93 | f | 66,700 |
| X56N,X56Q,X56M | 56,600 | 79,000 | 71,100 | 110,200 | 0.93 | f | 71,100 |
| X60N,X60Q,S60M | 60,200 | 81,900 | 75,400 | 110,200 | 0.93 | f | 75,400 |
| X65Q,X65M | 65,300 | 87,000 | 77,600 | 110,200 | 0.93 | f | 76,600 |
| X70Q,X65M | 70,300 | 92,100 | 82,700 | 110,200 | 0.93 | f | 82,700 |
| X80Q,X80M | 80,.500 | 102,300 | 90,600 | 119,700 | 0.93 | f | 90,600 |
| A. Informationen zur mittleren Qualität finden Sie in der vollständigen API5L-Spezifikation. | |||||||
| B. Für Sorten > X90 siehe die vollständige API5L-Spezifikation. | |||||||
| c. This limit applies for pies with D> 12.750 in | |||||||
| D. Bei Zwischengüten muss die angegebene Mindestzugfestigkeit für die Schweißnaht derselbe Wert sein, der anhand des Fußes a für den Rohrkörper ermittelt wurde. | |||||||
| e. Bei Rohren, die eine Längsprüfung erfordern, muss die maximale Streckgrenze höchstens 71.800 psi betragen | |||||||
| F. Die angegebene Mindestdehnung Af, ausgedrückt in Prozent und auf den nächsten Prozentwert gerundet, muss anhand der folgenden Gleichung ermittelt werden: | |||||||
|
|||||||
| Dabei ist C 1 940 für die Berechnung mit Si-Einheiten und 625 000 für die Berechnung mit USC-Einheiten | |||||||
| Axc ist die anwendbare Querschnittsfläche des Zugteststücks, ausgedrückt in Quadratmillimetern (Quadratzoll), wie folgt | |||||||
| – Für Teststücke mit kreisförmigem Querschnitt: 130 mm2 (0,20 Zoll2) für Teststücke mit 12,7 mm (0,500 Zoll) und 8,9 mm (0,350 Zoll) Durchmesser; und 65 mm2 (0,10 Zoll2) für Teststücke mit einem Durchmesser von 6,4 mm (0,250 Zoll). | |||||||
| – Bei Vollquerschnittsprüfstücken der kleinere Wert von a) 485 mm2 (0,75 Zoll2) und b) der Querschnittsfläche des Prüfstücks, abgeleitet aus dem angegebenen Außendurchmesser und der angegebenen Wandstärke des Rohrs, gerundet auf die nächsten 10 mm2 (0,10 Zoll2) | |||||||
| – Bei Streifenprüfstücken der kleinere von a) 485 mm2 (0,75 Zoll2) und b) der Querschnittsfläche des Prüfstücks, abgeleitet aus der angegebenen Breite des Prüfstücks und der angegebenen Wandstärke des Rohrs, gerundet auf die nächsten 10 mm2 (0,10 Zoll2) | |||||||
| U ist die angegebene Mindestzugfestigkeit, ausgedrückt in Megapascal (Pfund pro Quadratzoll). | |||||||
| G. Niedrigere Werte für R10,5IRm können nach Vereinbarung angegeben werden | |||||||
| H. Für Güten > x90 siehe die vollständige API5L-Spezifikation. | |||||||
Auswahlhilfe für API 5L-Leitungsrohre
| Service / Anwendung | Typische Stahlsorte | Herstellungsart | Lieferbedingungen | Notizen |
|---|---|---|---|---|
| Wasserübertragung, niedriger Druck | Klasse B, X42 | ERW, SSAW | Im Walzzustand (R) | Wirtschaftliche, einfache Installation |
| Ölsammelleitung (Mitteldruck) | X42, X52 | ERW, Nahtlos | R / N | Mitteldruckleitungen |
| Erdgasverteilung | X52, X60 | ERW | R / N | Erfordert gute Widerstandsfähigkeit, städtische Gasnetze |
| Langstrecken-Rohölpipeline | X60, X65 | LSAW, Nahtlos | N / M | Hochdruck-Onshore-Pipelines |
| Gasferntransport | X65, X70 | LSAW, Nahtlos | N / M | Mittlerer bis hoher Druck, querfeldein |
| Offshore-Öl- und Gaspipeline | X65, X70 | Nahtlos, LSAW | Q / M | Hochdruck-Tiefsee-Service |
| Tiefwasserpipeline | X70, X80 | Nahtlos, LSAW | Q | Ultrahochdruck-Unterwasserpipelines |
| Arktische Pipeline (Niedrigtemperatur) | X65M, X70M, X80M | LSAW, Nahtlos | M | Hohe Zähigkeit bei Minustemperaturen |
| Sauerservice (H₂S / CO₂) | X52, X60, X65, X70 | LSAW, Nahtlos | N / M / Q | Muss NACE MR0175 / ISO 15156 erfüllen |
| Schlamm-/Bergbaupipeline | X42, X52, X60 | SSAW, ERW | R / N | Die Abriebfestigkeit erfordert möglicherweise eine spezielle Auskleidung |
| Hochdruck-Gasleitung | X70, X80 | LSAW | Q | Fernübertragung, hohe Festigkeit |
| Ultrahochdruckübertragung | X80, X90 | LSAW | Q | Tiefsee, Gelände, höchste Festigkeitsanforderungen |
API 5L ISO3183-Linienstahlrohr-Produktionslinie

Welche Tests sind für API 5L-Leitungsrohre erforderlich?
Hydrostatischer Test
Eine hydrostatische Prüfung ist eine Art Druckprüfung, die häufig bei der Herstellung von Leitungsrohren eingesetzt wird. Der Test dient der Prüfung auf Undichtigkeiten der Schweißnaht oder des Rohrkörpers. Zur Durchführung des Tests wird Wasser in das Rohr gepumpt, bis ein vorgegebener Druck erreicht ist. Anschließend wird das Rohr auf eventuelle Lecks überwacht. Wenn ein Leck festgestellt wird, muss das Rohr repariert oder ersetzt werden. Der hydrostatische Test ist eine wichtige Qualitätskontrollmaßnahme, die dazu beiträgt, die Sicherheit und Integrität von Rohren zu gewährleisten.
Biegetest
Ein Biegetest ist eine Art Qualitätskontrolltest, der während der Stahlrohrproduktion durchgeführt wird. Der Zweck der Prüfung besteht darin, die Schweißnähte auf Risse zu prüfen und die Festigkeit des Stahls zu beurteilen. Zur Durchführung des Tests wird ein Proberohrstück U-förmig gebogen. Anschließend wird der Stahl auf Risse oder andere Anzeichen von Schwäche untersucht. Wenn welche gefunden werden, wird die gesamte Charge Stahlrohre verschrottet und eine neue Charge hergestellt. Verläuft die Biegeprüfung jedoch erfolgreich, werden die Stahlrohre für den Einsatz freigegeben.
Abflachungstest
Ein Abflachungstest ist ein Produktionstest für Stahlleitungsrohre, der den Widerstand eines Stahlrohrs gegen Verformung und Rissbildung unter Belastung bewertet. Dabei handelt es sich um eine wichtige Qualitätskontrollmaßnahme, die dazu beiträgt, sicherzustellen, dass der in Leitungsrohrprodukten verwendete Stahl von höchster Qualität ist. Bei dem Test wird Druck auf ein Stahlrohr ausgeübt, bis es sich verformt oder reißt. Der Abflachungstest zeigt die Widerstandsfähigkeit des Rohrs gegenüber Längs- und Umfangsrissen. Die Testergebnisse helfen dabei, die Festigkeit und Duktilität des Stahls zu bestimmen, zwei wichtige Eigenschaften für Stahl, der in Leitungsrohranwendungen verwendet wird. Abflachungstests sind nur eine von vielen Qualitätskontrollmaßnahmen, die bei der Produktion von Stahlleitungsrohren eingesetzt werden. Sie spielen jedoch eine wichtige Rolle bei der Gewährleistung der Sicherheit und Integrität des Endprodukts.
CVN-Auswirkungstest
Der CVN-Schlagtest ist ein Temperaturtest, der während der Rohrproduktion durchgeführt wird, um die mechanischen Eigenschaften des Rohrs sicherzustellen. Die Prüfung wird an drei verschiedenen Stellen des Rohres durchgeführt: dem Körper, der Schweißnaht und der Wärmeeinflusszone. Die Ergebnisse des Tests werden verwendet, um die Charpy-V-Kerbschlagzähigkeit des Rohrs zu bestimmen. Der CVN-Schlagtest ist eine wichtige Qualitätskontrollmaßnahme für die Rohrproduktion und wird vom American Petroleum Institute (API) zur Einhaltung seiner Standards gefordert.
DWTT
Der DWTT-Test bzw. Fallgewicht-Reißtest ist in der Pipeline-Produktionsspezifikation API 5L spezifiziert. Bei diesem Test wird ein großes Gewicht auf eine zuvor geschwächte Stelle einer Rohrprobe fallen gelassen. Der resultierende Bruch wird untersucht, um sicherzustellen, dass er die Anforderungen an ein duktiles Bruchverhalten erfüllt. Dieser Test ist wichtig, da er dazu beiträgt, sicherzustellen, dass Rohre den Belastungen beim Transport und bei der Installation standhalten, ohne zu brechen. Daher ist der DWTT-Test ein wesentlicher Bestandteil des Qualitätskontrollprozesses für Leitungsrohre mit großem Durchmesser.

Externe Beschichtungsprozesse von API 5L Öl- und Gasrohrleitungen
3LPE (3-Schicht-Polyethylen) – Der globale Standard
Struktur:
Schicht 1 (FBE):Schmelzgebundenes Epoxidharz (100 μm+). Bietet hervorragende Haftung und Beständigkeit gegen kathodische Ablösung.
Schicht 2 (AD):Klebeschicht. Verbindet das Epoxidpulver mit dem Polyethylen.
Schicht 3 (PE):Polyethylen hoher Dichte (1,8–3,7 mm). Bietet hervorragende Wasserdichtigkeit, elektrische Isolierung und Aufprallschutz.
Vorteile:Hervorragende Isolierung, Beständigkeit gegen Bodenstress und geringe Feuchtigkeitsdurchlässigkeit.
FBE (Fusion Bonded Epoxy)
Verfahren:Das Stahlrohr wird auf über 200 Grad erhitzt und durch elektrostatisches Sprühen wird Epoxidpulver aufgetragen, das an der Rohrwand schmilzt und aushärtet.
Vorteile:Außergewöhnliche Haftung auf Stahl und hohe chemische Stabilität. Es hält höheren Temperaturen stand (bis zu 100 Grad +).
Nachteile:Relativ dünn und spröde; anfällig für mechanische Kratzer während des Transports und der Installation.
3LPP (3-lagiges Polypropylen)
Anwendungen:Hauptsächlich verwendet fürHochtemperaturtransport(bis zu 110–140 Grad) oderTiefseepipelines.
Vorteile:Härter als PE mit besserer Kratzfestigkeit und überlegener Beständigkeit gegen Kriechen bei hohen Temperaturen.

Die Überlegungen zum Kauf
Größe und Abmessungen
Der erste zu berücksichtigende Faktor bei der Auswahl eines API 5L-Leitungsrohrs ist dessen Größe und Abmessungen. Die Größe und Abmessungen des Rohrs sollten mit den Spezifikationen Ihres Projekts übereinstimmen. Berücksichtigen Sie den Durchmesser, die Wandstärke und die Länge des Rohrs, um sicherzustellen, dass es Ihren Projektanforderungen entspricht.
Gewicht
Das Gewicht ist ein weiterer wichtiger Faktor, der bei der Auswahl eines API 5L-Leitungsrohrs berücksichtigt werden muss. Das Gewicht des Rohrs kann die Transport- und Installationskosten des Projekts erheblich beeinflussen. Darüber hinaus kann das Gewicht des Rohrs Einfluss auf die Art der für die Installation erforderlichen Ausrüstung haben. Achten Sie darauf, ein Rohr zu wählen, das den Gewichtsanforderungen Ihres Projekts entspricht.
Materialqualität
Auch die Materialqualität des API 5L-Leitungsrohrs ist ein wichtiger Gesichtspunkt. Die Materialqualität bestimmt die Qualität und Festigkeit des Rohrs, was sich im Laufe der Zeit auf seine Haltbarkeit und Leistung auswirken kann. Es sind verschiedene Qualitäten von API 5L-Leitungsrohren erhältlich, von Klasse B bis X70, jede mit ihren eigenen Eigenschaften und Merkmalen. Wählen Sie eine Materialqualität, die den Anforderungen Ihres Projekts entspricht.
Beschichtung und Oberflächenbehandlung
Auch die Beschichtung und Oberflächenbehandlung des API 5L-Leitungsrohrs kann sich auf seine Leistung auswirken. Verschiedene Beschichtungen und Behandlungen können vor Korrosion, Abrieb und anderen äußeren Faktoren schützen, die die Haltbarkeit des Rohrs beeinträchtigen. Zu den gängigen Beschichtungen und Oberflächenbehandlungen gehören Epoxidharz, Zink und Polyethylen. Wählen Sie eine Beschichtung oder Behandlung, die den für Ihr Projekt erforderlichen Schutz bietet.
Zertifizierung
Schließlich ist es wichtig, ein API 5L-Leitungsrohr auszuwählen, das zertifiziert ist und die erforderlichen Branchen- und Regulierungsstandards erfüllt. Suchen Sie nach geprüften und geprüften Rohren, um sicherzustellen, dass sie den erforderlichen Standards entsprechen. Auf diese Weise können Sie sicher sein, dass Ihr Rohr sicher und zuverlässig ist.
Unsere Fabrik
GNEE Pipe ist Chinas professionelles One-Stop-Lieferkettenunternehmen für Stahlprodukte.


Unser Zertifikat

Kontaktieren Sie uns
Häufig gestellte Fragen
Q: Kann GNEE API 5L-Rohre für Sour Service bereitstellen?
Q:Was ist der Unterschied zwischen API 5L- und A106-Rohrleitungen?
API 5L und ASTM A106 sind beide weit verbreitete Spezifikationen für Kohlenstoffstahlrohre, sie sind jedoch für unterschiedliche Anwendungen gedacht.
API 5List eine vom American Petroleum Institute (API) veröffentlichte Spezifikation für nahtlose und geschweißte Leitungsrohre, die in Pipeline-Transportsystemen verwendet werden. Es wird häufig für den Transport von Öl, Erdgas, Wasser und anderen Flüssigkeiten über große Entfernungen in der Erdöl- und Erdgasindustrie eingesetzt.
ASTM A106ist eine von ASTM International veröffentlichte Spezifikation für nahtlose Rohre aus Kohlenstoffstahl, die für Druckleitungen und den Betrieb bei erhöhten Temperaturen vorgesehen sind. Es wird häufig in Raffinerien, Kraftwerken, petrochemischen Anlagen und Rohrleitungssystemen für industrielle Prozesse eingesetzt.
Hauptunterschiede
| Artikel | API 5L | ASTM A106 |
|---|---|---|
| Primäre Anwendung | Pipeline-Transport | Prozessrohrleitungen |
| Rohrtyp | Nahtlos und geschweißt | Nur nahtlos |
| Typische Branchen | Öl- und Gastransport | Raffination, Energieerzeugung |
| PSL-Anforderungen | PSL1 / PSL2 | Nicht zutreffend |
| Saure Serviceoptionen | Verfügbar | Nicht angegeben |
| Hochtemperaturbetrieb | Beschränkt | Dafür konzipiert |
In einigen Projekten können nahtlose Rohre sowohl nach API 5L Klasse B als auch nach ASTM A106 Klasse B doppelt zertifiziert sein, sodass sie sowohl die Anforderungen an Rohrleitungen als auch an Druckleitungen erfüllen.
Q: Was ist der Unterschied zwischen API 5L- und A53-Rohren?
API 5L und ASTM A53 sind zwei weit verbreitete Spezifikationen für Kohlenstoffstahlrohre, die jedoch für unterschiedliche Anwendungen und Betriebsbedingungen gedacht sind.
1. Primäre Anwendung
API 5L:In erster Linie für Öl-, Gas- und Wasserpipeline-Transportsysteme konzipiert, die Hochdruckbedingungen über große Entfernungen bewältigen können.
ASTM A53:Vorgesehen für den Einsatz bei niedrigem bis mittlerem Druck, einschließlich Luft-, Dampf-, Wasser- und Gastransport, sowie für strukturelle Zwecke wie Handläufe oder Gerüste.
2. Spezifikationsniveaus und Qualität
API 5L:Enthält zwei Spezifikationsstufen, PSL1 und PSL2. PSL2-Rohre werden nach strengeren chemischen und mechanischen Anforderungen hergestellt, einschließlich obligatorischer Schlagprüfungen, für Hochdruck- und Säureanwendungen.
ASTM A53:Ein einfacherer Standard mit weniger Testanforderungen. Es umfasst keine PSL-Werte und ist im Allgemeinen nicht für die Hochdruckenergieübertragung vorgesehen.
3. Stahlsorten und Rohrtypen
API 5L:Erhältlich in Güteklasse B bis X80, sowohl nahtlos als auch geschweißt (ERW, LSAW, SSAW). Einige Qualitäten können für den sauren Gebrauch zertifiziert werden (NACE MR0175).
ASTM A53:Erhältlich in den Güteklassen A und B, einschließlich nahtlos und geschweißt (Typ F, Typ E), verfügt jedoch nicht über PSL-Werte oder eine Zertifizierung für den sauren Einsatz.
Zusammenfassung der wichtigsten Unterschiede
| Besonderheit | API 5L | ASTM A53 |
|---|---|---|
| Typische Anwendung | Öl- und Gaspipelines, Wasserpipelines | Nieder-/Mitteldruckrohrleitungen, baulich |
| Rohrtyp | Nahtlos und geschweißt (ERW, LSAW, SSAW) | Nahtlos und geschweißt (ERW, F), Typ E, Typ S |
| Noten | B bis X80 | A, B |
| PSL | PSL1 / PSL2 | Nicht anwendbar |
| Saurer Service | Optional (NACE MR0175) | Nicht angegeben |
| Hochdruckeinsatz | Ja | Im Allgemeinen Nein |
Notiz:In einigen Fällen können nahtlose Rohre je nach Projektspezifikationen doppelt zertifiziert sein, um sowohl die API 5L- als auch die ASTM A53-Anforderungen zu erfüllen.
F: Welche Inspektionen werden an API 5L-Leitungsrohren durchgeführt?
A:Die Inspektionsanforderungen variieren je nach Güteklasse, Herstellungsverfahren und Projektspezifikationen.
Typische Inspektionen umfassen:
Analyse der chemischen Zusammensetzung
Zugprüfung
Prüfung der Streckgrenze
Abflachungstest
Biegetest
Schlagtest (PSL2)
Hydrostatischer Test
Ultraschallprüfung (UT)
Durchstrahlungsprüfung (RT)
Magnetpulverinspektion (MPI)
Visuelle und Maßkontrolle
Auf Wunsch können auch zusätzliche Fremdinspektionen vereinbart werden.
F: Können API 5L-Rohre doppelt zertifiziert werden?
A:Ja. Bestimmte nahtlose Rohre können mit Doppelzertifizierung geliefert werden, wie zum Beispiel:
API 5L Klasse B / ASTM A106 Klasse B
API 5L Klasse B / ASTM A53 Klasse B
Mit doppelt zertifizierten Rohren können Sie mehrere Projektspezifikationen erfüllen und gleichzeitig die Bestandsverwaltung vereinfachen.
F: Welche Informationen sollten Käufer bei der Angebotsanfrage angeben?
A:Um ein genaues Angebot zu erhalten, sollten Käufer Folgendes bereitstellen:
Rohrstandard (API 5L PSL1 oder PSL2)
Note (z. B. X52, X65, X70)
Fertigungstyp (SMLS, ERW, LSAW, SSAW)
Außendurchmesser (OD)
Wandstärke (WT)
Länge
Menge
Beschichtungsanforderungen
Lieferbedingungen
Inspektionsanforderungen
Zielhafen
Die Bereitstellung vollständiger technischer Spezifikationen trägt dazu bei, genaue Preise und kürzere Lieferzeiten sicherzustellen.