


API 5L X65-Rohr für den Hochdruck-Gastransport
Die Erdgasübertragung unter hohem Druck erfordert Pipelinematerialien mit ausgewogener hoher Streckgrenze, Zähigkeit bei niedrigen Temperaturen, zuverlässiger Schweißbarkeit und langfristiger struktureller Integrität. Das API 5L Die nach dem neuesten API 5L-Standard hergestellten X65-Rohre sind in die Varianten PSL1, PSL2 und Sauerbetrieb (X65QS/X65MS) unterteilt, um unterschiedlichen Gasdrücken, Temperaturen und korrosiven Betriebsumgebungen gerecht zu werden. Dieser Leitfaden deckt Kernspezifikationen, Herstellungsarten, Druckberechnungen, Leistungsvorteile, Prüfnormen und reale -Anwendungen für die Gasübertragung ab und ist vollständig auf die technischen Praktiken der Branche abgestimmt, sodass er von Ingenieuren, Beschaffungsteams und Pipeline-Konstrukteuren als Referenz dienen kann.
Kerndefinition und Klassenbenennung von API 5L X65-Gasleitungsrohren
Wofür steht X65?
Die Bezeichnung X65 gibt eine festgelegte Mindeststreckgrenze von an65.000 psi (448 MPa). Als mittel-bis-hochwertiges Kohlenstoffstahlrohr innerhalb der Spezifikationsreihe API 5L (von X42 bis X80) bietet X65 ein optimales Gleichgewicht zwischen mechanischer Leistung und Projektkosten für den Hochdruck-Gastransport. Die entsprechende ISO-Klasse ist L450 und wird weltweit für grenzüberschreitende Erdgaspipelineprojekte eingesetzt.
Zwei Kernproduktspezifikationsebenen (PSL1 und PSL2)
API 5L kategorisiert alle Leitungsrohre in zwei Spezifikationsstufen mit unterschiedlichen chemischen, mechanischen und Testschwellenwerten, die für die Gestaltung von Hochdruckgasdiensten von entscheidender Bedeutung sind:
PSL1 (Allgemeine Hochdruck-Gaspipelines): Standardqualität für die nicht-korrosive, konventionelle Gasübertragung an Land. Gelockerte Grenzwerte für Kohlenstoff, Schwefel und Phosphor; nur minimale mechanische Festigkeitsanforderungen ohne obere Festigkeitsgrenzen. Geeignet für Mitteldruck-Gasstammleitungen ohne H₂S-Kontamination.
PSL2 (kritische Gastransportinfrastruktur): Streng kontrolliertes Material für Hochdruck-Tiefbrunnengas, Offshore-Gassteigleitungen und Niedertemperatur-Gaspipelines. Erzwingt begrenzte Kohlenstoffäquivalentwerte, zwei obere/untere mechanische Festigkeitsbereiche, obligatorische CVN-Schlagprüfungen und eine vollständige 100 % zerstörungsfreie Schweißnahtprüfung (NDT). Zu den Untervarianten gehören X65M (thermo-mechanisch gewalzt) und X65Q (vergütete Wärmebehandlung).
X65 Sour Service PSL2 (X65QS / X65MS): Spezialisierte Anti-Schwefel-Qualität für Sauergas unter hohem Druck, das Schwefelwasserstoff (H₂S) enthält. Basierend auf den vollständigen PSL2-Anforderungen mit extrem niedrigem Kohlenstoff-, Schwefel- und Phosphorgehalt zur Minderung wasserstoffinduzierter Rissbildung (HIC) und Sulfidspannungsrissbildung (SSC), vollständig konform mit den sauren Serviceregeln von NACE MR 0175 Anhang H.
Chemische Zusammensetzung des Rohrs API 5L X65
Chemische Zusammensetzung für API 5L X65 PSL 1 Rohr mit t kleiner oder gleich 0,984"
| API 5L ROHR PSL1 | Chemische Zusammensetzung | Mechanisches Eigentum | ||||||
|---|---|---|---|---|---|---|---|---|
| C (Max) | Mn (Max) | P (Max) | S (Max) | ZUG (Min.) | ERTRAG (Min.) | |||
| Psi x 1000 | Mpa | Psi x 1000 | Mpa | |||||
| Klasse X65 | 0.26 | 1.45 | 0.03 | 0.03 | 77 | 531 | 65 | 448 |
A. Cu Weniger als oder gleich=0.50 % Ni; Weniger als oder gleich 0,50 %; Cr Weniger als oder gleich 0,50 %; und Mo kleiner oder gleich 0,15 %,
B. Für jede Reduzierung um 0,01 % unter die festgelegte maximale Konzentration für Kohlenstoff ist eine Erhöhung um 0,05 % über die festgelegte maximale Konzentration für Mn zulässig, bis zu einem Maximum von 1,65 % für Qualitäten größer oder gleich L245 oder B, aber kleiner oder gleich L360 oder X52; bis maximal 1,75 % für Sorten > L360 oder X52, aber < L485 oder X70; und bis zu einem Maximum von 2,00 % für die Sorte L485 oder X70.,
C. Sofern nicht anders vereinbart NB + V Weniger als oder gleich 0,06 %,
D. Nb + V + TI Weniger als oder gleich 0,15 %,
e. Sofern nicht anders vereinbart.,
F. Sofern nicht anders vereinbart, NB + V=Ti Kleiner oder gleich 0,15 %,
G. Es ist keine absichtliche Zugabe von B zulässig und der Rest-B beträgt höchstens 0,001 %.
Chemische Zusammensetzung für API 5L X65 PSL 2 Rohre mit t kleiner oder gleich 0,984"
| Stahlsorte | Massenanteil, % basierend auf Wärme- und Produktanalysen | Kohlenstoffäquiv. a | |||||||||
|---|---|---|---|---|---|---|---|---|---|---|---|
| C | Si | Mn | P | S | V | Nb | Ti | Andere | CE IIW | CE PCM | |
| max. b | max | max. b | max | max | max | max | max | max | max | ||
| Geschweißtes Rohr | |||||||||||
| X65M | 0.12 | 0.45 | 1.6 | 0.025 | 0.015 | g | g | g | h,l | 0.43 | 0.25 |
a. SMLS t>Die CE-Grenzwerte gelten wie vereinbart. Die CEIIW-Grenzwerte gelten, wenn C > 0,12 % und die CEPcm-Grenzwerte gelten, wenn C kleiner oder gleich 0,12 % ist.
B. Für jede Reduzierung um 0,01 % unter den angegebenen Höchstwert für C ist eine Erhöhung um 0,05 % über den angegebenen Höchstwert für Mn zulässig, bis zu einem Höchstwert von 1,65 % für Güteklassen größer oder gleich L245 oder B, aber kleiner oder gleich L360 oder X52; bis maximal 1,75 % für Sorten > L360 bzwX52, aber < L485 oderX70; bis zu maximal 2,00 % für Güteklassen größer oder gleich L485 oder X70, aber kleiner oder gleich L555 oder X80, und bis zu maximal 2,20 % für Güteklassen > L555 oder X80.
C. Sofern nicht anders vereinbart Nb=V Kleiner oder gleich 0,06 %,
D. Nb=V=Ti Kleiner oder gleich 0,15 %,
e. Sofern nicht anders vereinbart, Cu kleiner oder gleich 0,50 %; Ni kleiner oder gleich 0,30 % Cr kleiner oder gleich 0,30 % und Mo kleiner oder gleich 0,15 %,
F. Sofern nicht anders vereinbart,
G. Sofern nicht anders vereinbart, Nb + V + Ti kleiner oder gleich 0,15 %,
H. Sofern nicht anders vereinbart, Cu kleiner oder gleich 0,50 % Ni kleiner oder gleich 0,50 % Cr kleiner oder gleich 0,50 % und MO kleiner oder gleich 0,50 %,
ich. Sofern nicht anders vereinbart, Cu kleiner oder gleich 0,50 % Ni kleiner oder gleich 1,00 % Cr kleiner oder gleich 0,50 % und MO kleiner oder gleich 0,50 %,
J. B Kleiner oder gleich 0,004 %,
k. Sofern nicht anders vereinbart, Cu kleiner oder gleich 0,50 % Ni kleiner oder gleich 1,00 % Cr kleiner oder gleich 0,55 % und MO kleiner oder gleich 0,80 %
l. Für alle PSL 2-Rohrqualitäten mit Ausnahme derjenigen Qualitäten, bei denen die Fußnoten j vermerkt sind, gilt Folgendes. Sofern nicht anders vereinbart, ist eine absichtliche Zugabe von B nicht zulässig und der Rest-B-Gehalt beträgt höchstens 0,001 %.
Mechanische Eigenschaften von API 5L X65-Rohren
Mechanische Eigenschaften für API 5L X65 PSL-1-Rohre
| Rohrqualität | Zugeigenschaften – Rohrkörper aus SMLS und geschweißten Rohren PSL 1 | Naht eines geschweißten Rohrs | ||
|---|---|---|---|---|
| Streckgrenze a | Zugfestigkeit a | Verlängerung | Zugfestigkeit b | |
| Rt0,5 PSI Min | Rm PSI Min | (in 2in Af % min) | Rm PSI Min | |
| X65 | 65,300 | 77,500 | c | 77,500 |
| A. Für die mittlere Güteklasse muss die Differenz zwischen der angegebenen Mindestzugfestigkeit und der angegebenen Mindeststreckgrenze für den Rohrkörper der für die nächsthöhere Güteklasse angegebenen Differenz entsprechen. | ||||
| B. Für die Zwischengüten ist die Mindestzugfestigkeit der Schweißnaht festzulegen, die für die Karosserie gemäß Fußnote a ermittelt wurde. | ||||
| C. Die angegebene Mindestdehnung Af, ausgedrückt in Prozent und auf den nächsten Prozentwert gerundet, muss anhand der folgenden Gleichung ermittelt werden: | ||||
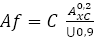 |
||||
| Dabei ist C 1 940 für die Berechnung mit Si-Einheiten und 625 000 für die Berechnung mit USC-Einheiten | ||||
| Axc ist die anwendbare Querschnittsfläche des Zugteststücks, ausgedrückt in Quadratmillimetern (Quadratzoll), wie folgt | ||||
| – Für Teststücke mit kreisförmigem Querschnitt: 130 mm2 (0,20 Zoll2) für Teststücke mit 12,7 mm (0,500 Zoll) und 8,9 mm (0,350 Zoll) Durchmesser; und 65 mm2 (0,10 Zoll2) für Teststücke mit einem Durchmesser von 6,4 mm (0,250 Zoll). | ||||
| – Für Prüfstücke mit vollständigem-Querschnitt gilt der kleinere Wert von a) 485 mm2 (0,75 Zoll2) und b) der Querschnittsfläche des Prüfstücks, abgeleitet aus dem angegebenen Außendurchmesser und der angegebenen Wandstärke des Rohrs, gerundet auf die nächsten 10 mm2 (0,10 Zoll2). | ||||
| – Für Streifenteststücke der kleinere von a) 485 mm2 (0,75 in2) und b) der Querschnittsfläche des Teststücks, abgeleitet aus der angegebenen Breite des Teststücks und der angegebenen Wandstärke des Rohrs, gerundet auf die nächsten 10 mm2 (0,10 in2) | ||||
| U ist die angegebene Mindestzugfestigkeit, ausgedrückt in Megapascal (Pfund pro Quadratzoll). |
Mechanische Eigenschaften für API 5L X65 PSL-2-Rohre
| Rohrqualität | Zugeigenschaften – Rohrkörper aus SMLS und geschweißten Rohren PSL 2 | Naht eines geschweißten Rohrs | |||||
|---|---|---|---|---|---|---|---|
| Streckgrenze a | Zugfestigkeit a | Verhältnis a, c | Verlängerung | Zugfestigkeit d | |||
| Rt0,5 PSI Min | Rm PSI Min | R10,5IRm | (in 2 Zoll) | Rm (psi) | |||
| Af % | |||||||
| Minimum | Maximal | Minimum | Maximal | Maximal | Minimum | Minimum | |
| X65Q, X65M | 65,300 | 87,000 | 77,600 | 110,200 | 0.93 | f | 76,600 |
| A. Informationen zur mittleren Qualität finden Sie in der vollständigen API5L-Spezifikation. | |||||||
| B. für Sorten > X90 bezieht sich auf die vollständige API5L-Spezifikation. | |||||||
| c. This limit applies for pies with D>12.750 Zoll | |||||||
| D. Für Zwischengüten muss die angegebene Mindestzugfestigkeit der Schweißnaht derselbe Wert sein, der anhand des Fußes a für den Rohrkörper ermittelt wurde. | |||||||
| e. Bei Rohren, die eine Längsprüfung erfordern, muss die maximale Streckgrenze höchstens 71.800 psi betragen | |||||||
| F. Die angegebene Mindestdehnung Af, ausgedrückt in Prozent und auf den nächsten Prozentwert gerundet, muss anhand der folgenden Gleichung ermittelt werden: | |||||||
|
|||||||
| Dabei ist C 1 940 für die Berechnung mit Si-Einheiten und 625 000 für die Berechnung mit USC-Einheiten | |||||||
| Axc ist die anwendbare Querschnittsfläche des Zugteststücks, ausgedrückt in Quadratmillimetern (Quadratzoll), wie folgt | |||||||
| – Für Teststücke mit kreisförmigem Querschnitt: 130 mm2 (0,20 Zoll2) für Teststücke mit 12,7 mm (0,500 Zoll) und 8,9 mm (0,350 Zoll) Durchmesser; und 65 mm2 (0,10 Zoll2) für Teststücke mit einem Durchmesser von 6,4 mm (0,250 Zoll). | |||||||
| – Für Prüfstücke mit vollständigem-Querschnitt gilt der kleinere Wert von a) 485 mm2 (0,75 Zoll2) und b) der Querschnittsfläche des Prüfstücks, abgeleitet aus dem angegebenen Außendurchmesser und der angegebenen Wandstärke des Rohrs, gerundet auf die nächsten 10 mm2 (0,10 Zoll2). | |||||||
| – Für Streifenteststücke der kleinere von a) 485 mm2 (0,75 in2) und b) der Querschnittsfläche des Teststücks, abgeleitet aus der angegebenen Breite des Teststücks und der angegebenen Wandstärke des Rohrs, gerundet auf die nächsten 10 mm2 (0,10 in2) | |||||||
| U ist die angegebene Mindestzugfestigkeit, ausgedrückt in Megapascal (Pfund pro Quadratzoll). | |||||||
| G. Niedrigere Werte für R10,5IRm können nach Vereinbarung angegeben werden | |||||||
| H. für Güten > x90 bezieht sich auf die vollständige API5L-Spezifikation. |
Herstellung von API 5L X65-Rohrtypen für Hochdruckgas
Drei gängige Produktionsprozesse unterstützen die Hochdruck-Gasübertragung, ausgewählt auf der Grundlage des Rohraußendurchmessers, der Wandstärke und der Druckstufe des Projekts:
Nahtloses API 5L X65-Rohr
Hergestellt durch Heißlochen von massiven Stahlknüppeln ohne Schweißverbindungen. Die gleichmäßige Festigkeit in Umfangsrichtung eliminiert Schwachstellen in der Schweißnaht, ideal für Ultrahochdruck-Gaspipelines, Unterwasser-Gasflussleitungen und dickwandige SCH 80/XS/XXS-Baupläne. Die geeignete Betriebstemperatur hängt vom Rohrleitungsdesign, der Materialqualifikation und den Betriebsbedingungen ab.
Gerades, unterpulvergeschweißtes LSAW-/DSAW-Rohr
Hochdruck-Gasstammleitungen-mit großem-Durchmesser (Außendurchmesser 350 mm – 1.500 mm, Wandstärke 8 mm – 80 mm). Das doppelseitige Unterpulverschweißen (DSAW) sorgt für die Integrität der Schweißnaht über die gesamte Dicke. Wird häufig für die grenzüberschreitende Gasübertragung über große Entfernungen sowie für Gaspipelines mit Horizontalrichtungsbohrung (HDD) und Flussdurchquerung verwendet. Rohrenden folgen den Fasenregeln der API 5L: Wände über 3,2 mm erfordern eine Schweißfase von 30 bis 35 Grad mit einer Wurzelfläche von 0,8 bis 2,4 mm.
Elektrisches widerstandsgeschweißtes ERW-Rohr
Kostengünstige -Hochdruck-Gasverteilungsleitungen mit mittlerem-Durchmesser für städtische Torstationen und Sammelnetze, geeignet für den Gasbetrieb mit mäßigem Druck und strenger -Schweißnaht-Ultraschallprüfung über die gesamte Länge.
API 5L X65 PSL1 vs. PSL2: Was brauchen Sie?
| Besonderheit | X65 PSL1 | X65 PSL2 |
| Streckgrenzenbereich | Mindestens 450 MPa | 450 - 600 MPa(Strenger Bereich) |
| Bruchzähigkeit | Nicht erforderlich | Obligatorisch (Charpy V-Notch Test) |
| Schweißbarkeit | Standard | Strenge Grenzwerte für Kohlenstoffäquivalente (CE). |
| Rückverfolgbarkeit | Basic | Vollständige Rückverfolgbarkeit von Wärme-zu-Rohrleitungen |
Anwendungen für den Hochdruck-Gastransport
Langstrecken--Hochdruck--Erdgas-Trunkpipelines über mehrere Länder hinweg
Gasexportpipelines für Offshore-Plattformen sowie Unterwasser-Strömungsleitungen und Unterwasser-Gassteigleitungen
Sauergassammelleitungen mit H₂S-Gehalt (Klasse X65QS NACE MR 0175)
Fluss-, Berg- und Autobahn-HDD, die Gaspipelines kreuzen
Hochdruck-Brenngasprozessleitungen für petrochemische Anlagen
Gasübertragungsnetze für arktische und unter dem Gefrierpunkt liegende Klimagase
Werksprüfung für Hochdruckgasrohre der Güteklasse X65
Um einen sicheren Hochdruck-Gasbetrieb zu gewährleisten, wird jede Charge von API 5L X65-Rohren standardisierten zerstörenden und zerstörungsfreien Prüfungen unterzogen:
Nicht-Zerstörungsfreie Prüfung (NDT)
100 % UT-Ultraschallprüfung oder RT-Röntgenprüfung für die gesamte Schweißnahtlänge an allen geschweißten X65-Rohren
Vollständige Dimensionsprüfung zur Überprüfung von Außendurchmesser, Wandstärke und Längentoleranz gemäß ISO 4200 und ASME B36.10M
Hydrostatischer Drucktest
Jedes einzelne Rohr steht unter hydrostatischem Druck: Rohre mit einem Außendurchmesser von weniger als oder gleich 457 mm halten den Druck mindestens 5 Sekunden lang; Außendurchmesser über 457 mm mindestens 10 Sekunden lang halten, um versteckte Lecks unter Gasbetriebsdruck zu beseitigen.
Zerstörende mechanische Tests
Schweißbiegetest: Überprüfen Sie die Duktilität der Schweißnaht ohne Rissausbreitung
Abflachungstest (geschweißtes Rohr): Beurteilen Sie den Verformungswiderstand unter äußeren Bodenlasten
CVN-Charpy-Schlagversuch (nur PSL2): Validieren Sie die Rissbeständigkeit bei niedrigen-Temperaturen für kritische Gastransportinfrastrukturen

Werkstatt für API 5L X65-Pipeline

Hören Sie auf, auf die Produktion zu warten. Wir haben 5.000+ Tonnen API 5L X65 nahtlose und LSAW-Rohre auf Lager. Schneller weltweiter Versand nach Houston, Dubai und Singapur.Jetzt anfragen.
FAQ
Q: Was ist der Unterschied zwischen API 5L X65 und X70?
A: API 5L X65: Mindeststreckgrenze von 65.000 psi (448 MPa). API 5L X70: Mindeststreckgrenze von 70.000 psi (483 MPa). Beide Qualitäten sind für hohen Druck und raue Umgebungsbedingungen ausgelegt und eignen sich daher für Öl- und Gastransportpipelines.
Q: Wie hoch ist die Streckgrenze von API 5L X65 PSL2?
A: API 5L X65, auch bekannt als L450, ist ein hochwertiges Leitungsrohr in API 5L mit einer Mindeststreckgrenze von450 MPa (65.300 psi)und eine Mindestzugfestigkeit von 535 MPa (77.600 psi), die als PSL1 X65, PSL2 X65Q und PSL2 X65M kategorisiert werden kann.
F: Was ist die Mindeststreckgrenze von API 5L X65-Gasrohren?
A: X65 hat eine spezifizierte Mindeststreckgrenze von 65.000 psi (448 MPa), wobei die Kerneigenschaft eine hohe innere Gasdruckbeständigkeit ermöglicht.
F: Sollte ich PSL1 oder PSL2 X65 für Hochdruckgasleitungen wählen?
A: Wählen Sie PSL1 für herkömmliche Onshore-Gasverteilungsleitungen für nicht-saure Mittel-drücke. Wählen Sie PSL2 (X65M/X65Q) für Hochdruck-Hauptleitungen, Offshore-Gassysteme, Umgebungen mit niedrigen Temperaturen oder Pipelines, die eine strenge Kontrolle der Bruchzähigkeit erfordern. Sauergas mit H₂S erfordert PSL2 X65QS/MS gemäß NACE MR 0175.
F: Welche Formel berechnet den maximalen Arbeitsdruck der X65-Gasleitung?
A: Modifizierte Barlow-Formel P=(2×t×S×F×E)/D. S=65.000 psi für X65, Standardauslegungsfaktor F=0.72 für Gastransportleitungen.
F: Warum wird X65 für den Gastransport unter hohem -Druck allgemein gegenüber niedrigeren Qualitäten wie X52 bevorzugt?
A: Die höhere Streckgrenze von X65 ermöglicht es, dass Rohre mit dünnerer Wand den gleichen Gasdruck aushalten, Material- und Logistikkosten einsparen und gleichzeitig die strukturelle Sicherheit gewährleisten. Es bietet außerdem eine überlegene Tief{2}}zähigkeit, die für Gaspipelines über große Entfernungen von entscheidender Bedeutung ist.
F: Welcher Herstellungsprozess eignet sich am besten für Hochdruckgasleitungen mit großem {{0}Durchmesser-?
A: LSAW/DSAW-gerade, unterpulvergeschweißte X65-Rohre sind die Standardwahl für Gasleitungen mit einem Außendurchmesser von 350 mm und mehr und einem hohen-Durchmesser. Sie sorgen für ein ausgewogenes Verhältnis zwischen Kosten und Schweißnahtintegrität für die Übertragung über große Entfernungen.
F: Welche zusätzlichen Tests sind für PSL2 X65-Gasrohre obligatorisch, die PSL1 nicht erfordert?
A: PSL2 erzwingt CVN-Charpy-Schlagprüfungen, strengere Grenzwerte für Kohlenstoffäquivalente, kontrollierte Obergrenzen für die mechanische Festigkeit, eine verbesserte vollständige Rückverfolgbarkeit des Materials und strengere Maßtoleranzen.
F: Kann das API 5L X65-Rohr saures Gas transportieren, das Schwefelwasserstoff (H₂S) enthält?
A: Ja, nur die spezielle X65QS/X65MS-Sour-Service-Variante. Es zeichnet sich durch einen extrem niedrigen Schwefel- und Kohlenstoffgehalt aus, um HIC- und SSC-Korrosion zu widerstehen und entspricht den Anforderungen für saure Anwendungen gemäß NACE MR 0175 Anhang H.
F: In welchem Temperaturbereich können nahtlose API 5L X65-Hochdruckgasrohre betrieben werden?
A: Standardmäßige nahtlose X65-Rohre funktionieren zuverlässig bei -45 bis 150 Grad und decken nahezu alle herkömmlichen Onshore- und Offshore-Betriebstemperaturen für die Gasübertragung ab.
F: Welche Inspektion wird an jeder X65-Gasleitung durchgeführt, um die Druckfestigkeit zu testen?
A: Für jedes einzelne Rohr ist eine vollständige hydrostatische Druckprüfung obligatorisch, mit festgelegten Mindesthaltezeiten basierend auf dem Außendurchmesser, um Lecks und bleibende Verformungen unter Gasbetriebsdruck zu erkennen.
F: Welche gleichwertige internationale Standardqualität entspricht API 5L X65?
A: ISO 3183 L450, EN 10208-2 L450MB, DNV-ST-F101 S450 sind gleichwertige passende Qualitäten für globale Gaspipeline-Projekte.
Beliebte label: API 5l x65 Rohr für Hochdruck-Gastransport, China API 5l x65 Rohr für Hochdruck-Gastransport Hersteller, Lieferanten, Fabrik, API 5L Grad X70 Rohr, API 5L Leitungsrohr für den Aufschlämmentransport, API 5L -Rohr für den Kondensattransport, API 5L Stahlrohr, Leitungsrohr für Öl und Gas leiten, API 5L -Leitungsrohr mit mittlerem Durchmesser
Der nächste streifen
API 5L X52-Pipeline für Öl und GasDas könnte dir auch gefallen


Anfrage senden