Sortenidentität: X42, L290 und der 290 MPa-Anker
X42 ist der API 5L-Typ, dessen spezifizierte Mindeststreckgrenze 42 000 psi, entsprechend 290 MPa, beträgt, weshalb ISO 3183 das gleiche Material wie L290 identifiziert. Es handelt sich um die zweite Stufe der Leitungsrohrleiter oberhalb der Güteklasse B (L245) und unterhalb von X46 und
Das Rohr in diesem Artikel wird durch Unterpulverschweißen, abgekürzt SAW, entweder im Längsverfahren (LSAW) oder im Spiralverfahren (SSAW) hergestellt. Die Qualität wird durch die Stahlchemie und die Walzpraxis bestimmt; Die Schweißroute bestimmt den verfügbaren Größenbereich, die Nahtgeometrie und die Wirtschaftlichkeit. Eine Verwechslung der beiden ist die häufigste Ursache für ein technisch nicht konformes Angebot und wird daher im Folgenden gesondert behandelt.
Die zwei UP-Routen: Längs- und Spiralformung
Beim Längs-SAW wird Blech oder Breitband durch Pressen und Walzen zu einem Zylinder geformt, die Längskanten zusammengeführt und die Naht von innen und außen unter einer Flussmitteldecke verschweißt. In der Großdurchmesserfertigung dominieren zwei Umformphilosophien. Bei der UOE-Route wird das Blech in eine U- und dann in eine O-Form gecrimpt und gepresst, die Naht verschweißt und das Rohr dann mechanisch auf den endgültigen Durchmesser aufgeweitet, was die Rundheit verbessert und Verformungsspannungen abbaut. Die JCOE-Route drückt die Platte in aufeinanderfolgenden J-, C- und O-Schritten und dehnt sie dann aus, was für dickere Wandstärken und kleinere Losgrößen geeignet ist, da weniger spezielle Werkzeuge erforderlich sind.
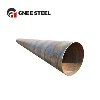
Beim Spiral-SAW wird die Spule abgewickelt und zu einer Helix geformt, und die Naht verläuft spiralförmig entlang des Rohrs. Durch die Spiralformung werden schmale Spulen mit sehr wenig Kantenbeschnitt in große Spulen umgewandelt, sodass Größen erreicht werden, für die sonst sehr breite Platten erforderlich wären. Der Nachteil besteht darin, dass Wandstärke und Durchmesser durch die Spulenbreite miteinander verknüpft sind und die Nahtlänge pro Meter Rohr länger ist als bei einer Längsnaht derselben Wand, was die geprüfte Schweißnahtlänge pro Tonne erhöht.
| Route | Typischer Außendurchmesser | Typische Wandstärke | Nahtgeometrie | Typische X42-Nutzung |
|---|---|---|---|---|
| Nahtlos | Bis ca. 660 mm | Große Auswahl, schwere Wandstärke verfügbar | Keine Naht | Hochdruck-, Instrumenten- und Versorgungsleitungen mit kleinem Durchmesser |
| ERW / HFW | Bis ca. 660 mm | Dünn bis mittel | Gerade, feste Schweißnaht | Gasverteilung, Wasser, Strukturrohr |
| LSAW (UOE oder JCOE) | Ungefähr 406 mm bis 1422 mm | Mittel bis schwer | Eine gerade Längsnaht | Stammleitungen, dicke Wand, hoher Designfaktor |
| SSAW | Ungefähr 508 mm bis 3048 mm | Etwa 6 mm bis 25 mm | Eine Spiralnaht, länger pro Meter | Wasserleitungen, Niederdruckleitungen mit großem Durchmesser, Pfähle |
Chemie und Schweißbarkeit: Warum X42 fehlerverzeihend ist
X42 ist ein Ferrit-Perlit-Stahl mit leichter Legierung. Da die Festigkeitsanforderung nur 290 MPa Mindestausbeute beträgt, kann das Werk Kohlenstoff-, Mangan- und Mikrolegierungszusätze in Mengen halten, die das Kohlenstoffäquivalent niedrig halten, und ein niedriges Kohlenstoffäquivalent führt direkt zu einem geringen Vorwärmbedarf und einer großen Toleranz für Feldschweißvariablen. Auf einem Gelände, in dem Rundschweißnähte bei Wind, Staub und extremen Temperaturen hergestellt werden, ist diese Toleranz mehr wert als eine zusätzliche Festigkeitsstufe.
Unter Produktspezifikationsstufe 2 legt API 5L chemische Grenzwerte fest, anstatt sie dem Werk zu überlassen: einen begrenzten Kohlenstoffgehalt, begrenzte Phosphor- und Schwefelmengen, Grenzwerte für die Summe von Niob, Vanadium und Titan sowie eine Obergrenze für Kohlenstoffäquivalente mit einem parallelen Rissempfindlichkeitsindex. Für X42 liegen die PSL2-Grenzwerte bei etwa 0,43 Prozent für CE(IIW) und 0,25 Prozent für Pcm, was mit den benachbarten Klassen X46 und X52 übereinstimmt. Unter PSL1 gelten nur die grundlegenden Grenzwerte, daher kann ein PSL1 X42 legal eine Chemie aufweisen, die ein PSL2-Projekt ablehnen würde. Wenn in einer Spezifikation „X42“ ohne Angabe einer Produktspezifikationsebene angegeben ist, lohnt es sich, diese Unklarheit zu klären, bevor das Coil gerollt wird, und nicht erst, nachdem das Zertifikat eintrifft.
Zwei chemische Punkte wirken sich stärker auf die Schweißnaht als auf das Rohr aus. Erstens steuert Schwefel die Form von Einschlüssen; In einer SAW-Naht können langgestreckte Mangansulfide als Schwachstellen bei der Belastung durch die Dicke wirken, was bei Verbindungs-T-Stücken und allen am Rohr angeschweißten Befestigungen von Bedeutung ist. Zweitens erhöhen Restkupfer, Zinn und andere Fremdelemente aus der Stahlherstellung auf Schrottbasis das Risiko von Oberflächenrissen während der Warmumformung. Ein Käufer, der PSL2 mit eingeschränkten Restbeständen spezifiziert, reduziert dieses Risiko, ohne die Qualität zu ändern.
Mechanische Anforderungen und wie sie überprüft werden
Unter PSL2 reicht das Akzeptanzfenster für X42 von 290 MPa bis 495 MPa Streckgrenze, mit einem Zugbereich von 415 MPa bis 760 MPa. Die obere Streckgrenze besteht darin, dass das Rohr nicht so weit über dem Gefälle geliefert wird, dass sein Verformungsverhalten und seine Schweißverfahren nicht mehr den Entwurfsannahmen entsprechen. Eine häufige Prüfungsfeststellung ist ein Zertifikat, das den Ertrag als einzelne Zahl angibt, ohne anzugeben, ob es sich um die Gesamtverlängerung von 0,5 Prozent oder den Versatzwert von 0,2 Prozent handelt; API 5L und ASTM A370 definieren die Methode, und die Methode muss in Anführungszeichen gesetzt werden, da die Zahlen unterschiedlich sind.
| Grad | Mindestertrag (MPa) | Maximaler Ertrag, PSL2 (MPa) | Zugbereich, PSL2 (MPa) | Typische PSL2 CE(IIW)-Kappe | Typische Rolle |
|---|---|---|---|---|---|
| L245 / Klasse B | 245 | 450 | 415 bis 760 | 0.43 % | Niederdruckwasser und allgemeiner Einsatz |
| L290 / X42 | 290 | 495 | 415 bis 760 | 0.43 % | Verteilung, Wasserleitungen, Pfähle, Gülle |
| L360 / X52 | 360 | 530 | 460 bis 760 | 0.43 % | Sammeln und regionale Übertragung |
| L415 / X60 | 415 | 565 | 520 bis 760 | 0.43 % | Höhere Druckübertragung |
Die Zugprüfung an geschweißten Rohren erfolgt normalerweise quer, sodass die Messlänge die Naht kreuzt und das Ergebnis die schwächste Verbindung zwischen Schweißnaht, Wärmeeinflusszone und Grundmetall widerspiegelt. Die Dehnung ist keine Konstante: API 5L leitet das Minimum aus der Zugfestigkeit und der Querschnittsfläche über eine Formel im Standard ab, sodass ein von einer anderen Größe oder Klasse kopierter Dehnungswert nichts beweist. Die Schlagprüfung gemäß PSL2 wird am Rohrkörper, an der Schweißnaht und an der Wärmeeinflusszone bei der angegebenen Prüftemperatur durchgeführt, wobei die Kriterien für die absorbierte Energie in der Norm tabellarisch aufgeführt sind und nicht per Bestellung ausgehandelt werden. Liegt die Auslegungstemperatur unter dem Standardwert, muss die Prüftemperatur explizit angegeben werden, da aus einem Raumtemperaturergebnis keine Rückschlüsse auf die Zähigkeit bei einer niedrigeren Temperatur abgeleitet werden können.
Maßkontrolle und was sie bei der Umfangsschweißung bedeutet
Die Abmessung ist bei Leitungsrohren kein kosmetisches Attribut, sondern eine Schweißvariable. Wandstärkenschwankungen verändern den Passspalt und den erforderlichen Wärmeeintrag; Die Ovalität am Rohrende verändert die Fehlanpassung entlang der Wurzel. Die Durchmessertoleranz am Ende bestimmt, ob eine interne Verbindungsklemme die Verbindung ohne zusätzliche Belastung schließen kann. API 5L tabelliert Toleranzen nach Größenbereich und Herstellungsweg und trennt Rohrendtoleranzen von Rohrkörpertoleranzen, genau weil das Ende das ist, was die Umfangsschweißung sieht.
Normalerweise beträgt die Fasenvorbereitung 30 Grad mit einem definierten Toleranzband und einer Wurzelfläche im Bereich von 1,6 mm, und die Fase muss nach dem Beschichten so geschnitten werden, dass keine Beschichtung auf der Schweißnahtvorbereitung zurückbleibt. Auch Geradheit, Längentoleranz und die Winkelposition der Naht spielen bei Rohren mit großem Durchmesser eine Rolle: Eine Naht, die in der falschen Taktposition sitzt, beeinträchtigt den Schweißwagen und die Beschichtung der Feldverbindung. Bei SSAW-Rohren wird die Endunrundheit durch Endaufweitung oder mechanische Dimensionierung korrigiert, und der Käufer sollte bestätigen, dass dieser Schritt enthalten und nicht vorausgesetzt ist.
Wo X42 SAW-Rohr die richtige Antwort ist
Die Wasserübertragung ist die größte Einzelanwendung. Rohwasserleitungen, die Übertragung von aufbereitetem Wasser, Kühlwasserkreisläufe und Bewässerungsnetze arbeiten unter Drücken, bei denen eine Streckgrenze von 290 MPa bereits eine ausreichende Umfangsfestigkeit bietet, und die Wand wird häufig eher durch Handhabungssteifigkeit, Vakuumwiderstand oder äußere Belastung als durch Druck bestimmt. SSAW X42-Rohre mit großem Durchmesser werden in diesen Größen wirtschaftlich hergestellt, und eine Innenauskleidung mit Zementmörtel oder Epoxidharz vervollständigt das System.
Gas- und Ölverteilungsnetze verwenden X42 in Mitteldrucknetzen und im Übergang zwischen Übertragung und Verteilung, wo der Designfaktor und die Ventil- und Armaturenwerte den Druck und nicht die Rohrqualität bestimmen. In Schlamm- und Rückstandslinien wird es verwendet, da die Anforderungen an die Festigkeit gering sind und die Verschleißzugabe und nicht die Streckgrenze die Wand bestimmt. Bei Bau- und Pfahlarbeiten wird X42 in Gründungspfählen, Schiffsstützelementen, Lehrgerüsten und Portalsäulen eingesetzt, wo Schweißbarkeit und einheitliche Abmessungen einen höheren Festigkeitsgrad überwiegen.
Das X42 SAW-Rohr ist nicht für den Hochdruck-Gastransport mit großem Durchmesser oder den Druckbetrieb bei hohen Temperaturen vorgesehen. Wenn der Konstruktionsdruck und der Konstruktionsfaktor die erforderliche Wand über das hinausgehen, was die Strecke erzeugen kann, oder wenn die Betriebstemperatur in einen Kriechbereich eintritt, ist die richtige Reaktion eine höhere Qualität oder eine andere Produktform und nicht die Wahl einer schwereren X42-Wand, um eine Neukonstruktion zu vermeiden. ASME B31.8 und ASME B31.4 legen den Entwurfsfaktoransatz für Gas- bzw. Flüssigkeitsleitungen fest, und ASME B31.3 regelt Prozessrohrleitungen; Die in einem Codekontext akzeptable Note ist in einem anderen nicht automatisch akzeptabel.
PSL1 und PSL2: Der Kaufunterschied
Die Produktspezifikationsebene ist die kostengünstigste Einzelklausel, die ein Käufer hinzufügen oder weglassen kann. PSL1 definiert das Basisprodukt mit begrenzten obligatorischen Tests. PSL2 fügt zu den Bestimmungen von Anhang E von API 5L verbindliche chemische Grenzwerte, eine verbindliche Kontrolle des Kohlenstoffäquivalents, verbindliche Schlagprüfungen an Karosserie, Schweißnaht und Wärmeeinflusszone, engere Maßtoleranzen in definierten Bereichen und eine verbindliche zerstörungsfreie Prüfung der Schweißnaht hinzu. PSL1-Rohre werden gemäß den weniger anspruchsvollen Bestimmungen von Anhang K geprüft. Der Preisunterschied ist im Vergleich zum Unterschied in den dokumentierten Nachweisen normalerweise gering.
Die Dokumentation folgt der gleichen Logik. Eine Konformitätsbescheinigung bestätigt, dass das Produkt der Spezifikation entspricht. Ein Werkszertifikat mit Schmelzzahlen, chemischen und mechanischen Ergebnissen, die auf die gelieferten Rohre rückführbar sind, NDT-Berichte, hydrostatische Aufzeichnungen und Beschichtungsaufzeichnungen belegen dies. Gemäß EN 10204 wird zwischen einem 3.1-Zertifikat, ausgestellt von der unabhängigen Inspektionsabteilung des Herstellers, und einem 3.2-Zertifikat, das von einer unabhängigen Inspektionsstelle gegengezeichnet wurde, unterschieden; beide sind stärker als eine 2.2-Deklaration, und das Projekt sollte den Typ benennen, den es benötigt, anstatt alles zu akzeptieren, was ankommt.
Schweißnahtprüfung, hydrostatische Prüfung und Abnahme
Die Nahtprüfung an SAW-Rohren erfolgt durch automatisierte Ultraschallprüfung entlang der gesamten Naht und je nach Spezifikationsniveau und Projektanforderungen durch Durchstrahlungsprüfung, insbesondere an den Nahtenden, an denen die Schweißung beginnt und endet. Zu den relevanten Methoden und Normen gehören die Ultraschalltechniken nach ASTM E213, die Röntgentechniken nach ASTM E94 und ASTM E142 sowie die ISO 10893-Reihe, die die automatisierte Ultraschallprüfung der Schweißnaht und die Röntgenprüfung von Schweißnähten für Stahlrohre umfasst. Die Oberflächenprüfung mittels Magnetpartikel- oder Flüssigkeitseindringprüfung nach ASTM E709 oder ASTM E165 wird dort angewendet, wo die Spezifikation dies erfordert, typischerweise an den Nahtenden und an Reparaturstellen.
Eine hydrostatische Prüfung ist für jedes Rohr gemäß API 5L obligatorisch. Der Prüfdruck wird aus der Sorte, der angegebenen Wandstärke und dem Durchmesser mit den in der Norm angegebenen Faktoren berechnet, für die angegebene Zeit gehalten und aufgezeichnet. Ein hydrostatischer Test weist Dichtheit und Rohfestigkeit nach; Es beweist nicht die Zähigkeit, die Schweißnahtfestigkeit oder die Maßhaltigkeit und kann daher die zerstörungsfreie Prüfung nicht ersetzen. Akzeptanzkriterien für Nahtfehler sollten der Norm entnommen und nicht erfunden werden, und Reparaturschweißungen, sofern zulässig, müssen von einer erneuten Untersuchung des reparierten Bereichs und einer dokumentierten Reparaturaufzeichnung gefolgt werden.
Beschaffungs- und Empfangsschecks für X42-SAW-Bestellungen
Formulieren Sie die Anfrage so, dass Angebote vergleichbar sind. Geben Sie die Güteklasse und die Produktspezifikationsstufe an. Außendurchmesser, Wandstärke, Länge und Toleranzklasse; den Herstellungsweg oder geben Sie an, dass der Weg als Alternative mit den angegebenen technischen Konsequenzen angeboten werden kann; Auslegungsdruck, Auslegungstemperatur und Auslegungscode; Temperatur und Energie des Aufpralltests; NDT-Niveau und Referenzstandards; Zertifikatstyp; Beschichtungs- und Auskleidungssysteme mit ihren Normen; Endbearbeitung, Abschrägung und Endschutz; Kennzeichnungs-, Bündelungs- und Ladeanforderungen; und die Inspektionsvereinbarung durch Dritte, einschließlich der Frage, ob der Inspektor dem hydrostatischen Test und der zerstörungsfreien Prüfung der Naht beiwohnen wird.
Überprüfen Sie nach Erhalt, statt zu akzeptieren. Überprüfen Sie die Wärmenummern der Rohre anhand des Zertifikats, prüfen Sie stichprobenartig die Wandstärke und den Durchmesser an den Enden, überprüfen Sie die Abschrägungen auf Schäden und die Unversehrtheit der Beschichtung, bestätigen Sie, dass die Rohrmarkierungen mit den Versanddokumenten übereinstimmen, und bestätigen Sie, dass die ZfP- und hydrostatischen Aufzeichnungen die tatsächlich gelieferten Rohrnummern abdecken. Unstimmigkeiten zwischen Zertifikat und Kennzeichnung sind der früheste sichere Hinweis auf ein Dokumentationsproblem und lassen sich im Hafen deutlich kostengünstiger beheben als vor Ort.
FAQ
F: Ist X42 dasselbe wie L290?
Ja. X42 ist die API 5L-Bezeichnung und L290 die ISO 3183-Bezeichnung für dieselbe Sorte, beide mit einer spezifizierten Mindeststreckgrenze von 290 MPa, was 42 000 psi entspricht. Ein Zertifikat, in dem einer der beiden Namen aufgeführt ist, beschreibt ein Material.
F: Was ist der Unterschied zwischen LSAW- und SSAW-Rohren?
LSAW-Rohre haben eine einzige gerade Naht entlang ihrer Länge, die normalerweise aus Blech durch UOE- oder JCOE-Pressen mit anschließender Ausdehnung geformt wird. SSAW-Rohre werden von einer Spule zu einer Spirale geformt, sodass die Naht spiralförmig über die Länge verläuft. Beide verwenden das Unterpulverschweißen von beiden Seiten, aber LSAW eignet sich für stärkere Wände und SSAW für größere Durchmesser bei mäßiger Wandung.
F: Kann das X42 SAW-Rohr für die Gasübertragung verwendet werden?
Es wird in der Mitteldruckverteilung und im Netz eingesetzt, wo der Designfaktor und die Nennwerte der angeschlossenen Geräte den Druck bestimmen. Für Hochdruckgetriebe mit großem Durchmesser werden normalerweise höhere Qualitäten wie X52 bis X70 ausgewählt, da die Aufnahme von X42 eine unwirtschaftliche Wandstärke erfordern würde.
F: Was fügt PSL2 gegenüber PSL1 für eine X42-Bestellung hinzu?
Obligatorische chemische Grenzwerte, einschließlich Kontrolle des Kohlenstoffäquivalents und der Rissempfindlichkeit, obligatorische Schlagprüfung des Rohrkörpers, der Schweißnaht und der Wärmeeinflusszone, strengere Maßanforderungen in definierten Bereichen und zerstörungsfreie Prüfung der Schweißnaht gemäß Anhang E von API 5L anstelle der weniger anspruchsvollen Bestimmungen von Anhang K.
F: Welche Tests beweisen, dass die SAW-Naht einwandfrei ist?
Automatisierte Ultraschallprüfung entlang der gesamten Naht, Röntgenprüfung, sofern erforderlich und typischerweise an den Nahtenden, Oberflächenprüfung mit Magnetpartikel- oder Flüssigkeitseindringverfahren, sofern erforderlich, und eine hydrostatische Prüfung an jedem Rohr. Alle vier befassen sich mit unterschiedlichen Fehlertypen, sodass keiner die anderen ersetzt.
F: Warum ist die obere Ertragsgrenze bei einem PSL2-X42-Zertifikat wichtig?
Weil PSL2 ein Fenster definiert, keinen Boden. Rohre, die weit über dem angegebenen Maximum geliefert werden, können sich unter Belastung unterschiedlich verhalten, die Annahmen des Schweißverfahrens ungültig machen und die Verformungsfähigkeit verringern, auf die sich die Konstruktion stützte. Daher muss das Zertifikat sowohl anhand der Mindest- als auch der Höchstgrenzen gelesen werden.