Doppelseitiges Unterpulverschweißen für Spiralrohre
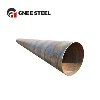
Doppelseitiges Unterpulverschweißen (DSAW)ist der Prozess, mit dem produziert wirdspiralgeschweißtes (SSAW) Stahlrohr. Das Rohr wird kontinuierlich aus Stahlband zu einem spiralförmigen Zylinder geformt und die Spiralnaht in zwei Durchgängen verschweißt – einmal aus deminnenund einer aus demdraußen- unter einer Decke aus körnigem Flussmittel. Das Ergebnis ist eine tief eindringende, hochreine Schweißnaht, die Rohren mit großem Durchmesser die für Wasser-, Gas- und Bauanwendungen erforderliche Integrität verleiht.
Warum zwei Schweißdurchgänge?
Interner Pass:
Verschweißt die Wurzel vom Rohrinneren her und erreicht von der Bohrungsseite her die volle Wandstärke.
Externer Pass:
Vervollständigt und verschließt die Schweißnaht von außen und gewährleistet so eine vollständige Durchdringung und eine glatte äußere Schweißnaht.
Nutzen:
Durch das zweiseitige Schweißen werden Wurzelspalte und Verbindungsfehler beseitigt, die beim einseitigen Schweißen in dicken Wänden entstehen.
Das Submerged-Arc-Prinzip
Beim Unterpulverschweißen brennt der Lichtbogen unter einer Schicht aus körnigem Flussmittel. Das Flussmittel schirmt das Schmelzbad vor der Atmosphäre ab, verhindert Oxidation und Porosität und legiert das Schweißgut für Festigkeit. Die Schweißzone ist während des Schweißens nicht sichtbar – daher „untergetaucht“ – was sehr hohe Strom- und Abschmelzraten ermöglicht. Dies macht DSAW zum produktivsten und beständigsten Schweißverfahren für dickwandige Rohre mit großem Durchmesser.
Schweißqualität und Prozesskontrolle
| Parameter | Kontrollziel |
|---|---|
| Kantenvorbereitung | Saubere, gratfreie Bandkanten für eine fehlerfreie Verschmelzung |
| Winkel bilden | Konsistenter Spiralwinkel für gleichmäßige Schweißnahtgeometrie |
| Flusszustand | Getrocknetes, recyceltes Flussmittel für stabilen Lichtbogen und niedrigen Wasserstoffgehalt |
| Schweißnahtversatz | Innen- und Außenlagen auf Nahtmitte ausgerichtet |
Inspektion und Prüfung
100 % Schweißnahtprüfung:
automatisierte Ultraschallprüfung (UT) oder Röntgenprüfung (RT) der gesamten Spiralnaht.
Hydrostatische Prüfung:
Jedes Rohr wird einer Druckprüfung unterzogen, um die Dichtheit zu überprüfen.
Mechanische Überprüfung:
Zug-, Biege- und (für Leitungsrohre) Charpy-Schlagversuche an der Schweißnaht und der Wärmeeinflusszone.
Dokumentation:
Die Ergebnisse werden zur vollständigen Rückverfolgbarkeit im Mühlentestzertifikat aufgezeichnet.
Häufig gestellte Fragen (FAQ)
Warum wird für Spiralrohre DSAW anstelle von ERW verwendet?
DSAW liefert das tiefe Eindringen und die hohe Abscheidung, die für dicke Wände und große Durchmesser erforderlich sind, während ERW auf dünnere Wände und kleinere Durchmesser beschränkt ist.
Was bewirkt das Flussmittel?
Es schützt das geschmolzene Schweißbad vor Luft (verhindert Porosität und Oxidation), stabilisiert den Lichtbogen und fügt dem Schweißgut Legierungselemente hinzu.
Ist die innere Schweißnaht genauso wichtig wie die äußere?
Ja – der interne Wurzeldurchgang gewährleistet eine vollständige Durchdringung; Ohne sie hätte die Schweißnaht einen fehleranfälligen Wurzelspalt.
Wie wird die Schweißnahtqualität überprüft?
Mit 100 % Ultraschall- oder Röntgeninspektion der Naht, hydrostatischer Prüfung und mechanischen Tests an Schweißstücken.
Kann das DSAW-Spiralrohr für Hochdruckgas verwendet werden?
Ja, bei Herstellung nach API 5L PSL2 mit Schlagprüfung und vollständiger NDT; Die Spiralnaht ist eine bewährte Konstruktion für Gasleitungen.
Schwächt die Spiralnaht das Rohr?
Nein – die spiralförmige Naht verteilt die Spannungen und bei ordnungsgemäßem Schweißen und Inspektion erfüllt das Rohr die gleichen Konstruktionskriterien wie ein Rohr mit gerader Naht.