Wo X42 in der Line Pipe Grade Ladder sitzt
X42 ist der erste Typ in API 5L, der ein definiertes Streckgrenzenfenster anstelle eines offenen Minimums aufweist, und es ist auch der Einstiegspunkt in die hochfeste Seite des Standards. Die Zahl bezieht sich auf die spezifizierte Mindeststreckgrenze von 42.000 psi, die in der metrischen Bezeichnung nach ISO 3183 als L290 angegeben ist. API 5L legt die Mindestzugfestigkeit auf 415 MPa (60.200 psi) fest, sodass es sich bei der Sorte um einen kohlenstoffarmen Ferrit-Perlit-Stahl und nicht um ein mikrolegiertes hochfestes Produkt handelt. Diese Unterscheidung bestimmt jede nachfolgende Fertigungsentscheidung: Mit schlanker Chemie kann ein bescheidenes Festigkeitsziel erreicht werden, sodass sich das Werk auf Zähigkeit, Maßkontrolle und Schweißnahtfestigkeit konzentriert, anstatt auf teure Legierungszusätze.
Käufer treffen X42 normalerweise in Wasserübertragungsleitungen, Niederdruck-Gassammelleitungen, Gülle- und Rückstandsleitungen, Löschwasserkreisläufen, Anlagenrohren und Pfählen. Bei diesen Aufgaben ist der maßgebende Bemessungsfall normalerweise der Innendruck gegenüber der Wandstärke oder die äußere Belastung gegenüber der Steifigkeit, nicht die Festigkeit des Stahls selbst. Die praktische Konsequenz besteht darin, dass zwei Werke sowohl X42 zertifizieren als auch dennoch Rohre liefern können, die sich im Betrieb sehr unterschiedlich verhalten, da die Sorte einen weiten Bereich an Kohlenstoffäquivalenten, Korngrößen und Zähigkeiten ermöglicht. Die einzige verlässliche Möglichkeit, Angebote zu vergleichen, ist die Lektüre eines Mühlentestzertifikats anhand der Norm und nicht nur anhand des Sortennamens.
Stahlerzeugung, -veredelung und -guss
X42 besteht zunächst aus vollständig beruhigtem Feinkornstahl. Das Schmelzen erfolgt in einem einfachen Sauerstoffofen oder einem Lichtbogenofen, gefolgt von der Sekundärmetallurgie in einem Pfannenofen, in dem Schwefel und Phosphor heruntergetrieben und der Sauerstoffgehalt vor dem Gießen kontrolliert werden. Für PSL1-Bestellungen erlaubt der Standard Kohlenstoff bis zu etwa 0,26 % und Mangan bis zu etwa 1,45 %; PSL2-Anordnungen begrenzen Kohlenstoff auf etwa 0,24 % und Mangan auf etwa 1,40 % und fügen in Tabelle 4 von API 5L eine Kohlenstoffäquivalentobergrenze von 0,43 für diesen Sortenbereich hinzu, angegeben als CE(IIW), wobei ein Pcm-Grenzwert von 0,25 als Alternative für Sorten bis zu X52 akzeptiert wird. In der Praxis liegen die meisten X42-Stücke deutlich innerhalb dieser Grenzen, bei 0,10–0,18 % Kohlenstoff und 0,9–1,3 % Mangan, da eine schlankere Analyse vorhersehbarer schweißt und biegt.
Wenn der Auftrag dickere Wände oder Zähigkeit bei niedrigen Temperaturen erfordert, fügt der Stahlhersteller Niob, Vanadium und Titan in Kombination unter dem Gesamtgehalt von 0,15 % hinzu, den API 5L für Nb+V+Ti zulässt. Diese Elemente erhöhen die Festigkeit auf X42-Niveau nicht wesentlich; Ihre eigentliche Funktion besteht darin, das Kornwachstum während des Walzens und Normalisierens zu fixieren, sodass die Ferritkorngröße fein bleibt und die Übergangstemperatur von duktil zu spröde deutlich unter der Umgebungstemperatur liegt. Wenn es auf die Kontrolle der Sulfidform ankommt, kommt eine Kalziumbehandlung oder die Zugabe von Seltenen Erden zum Einsatz, typischerweise weil das Rohr nahtgeschweißt wird oder sauren Betriebsbedingungen ausgesetzt ist. Beim Stranggießen entstehen runde Knüppel für die nahtlose Route und Brammen oder dünne Brammen für die geschweißte Route; Die Gießpraxis, nicht der Sortenname, entscheidet über den Grad der Mittenseigerung und damit über die Zähigkeit dickwandiger Rohre durch die Dicke.
Die nahtlose Route: Piercing, Rollen und Größenbestimmung
Seamless Die durchbohrte Schale wird über einen Dorn in einer Stopfenmühle, einer kontinuierlichen Dornmühle oder einer Assel-Mühle gedehnt, dann erneut erhitzt und in einer Streckreduziermühle auf den gewünschten Außendurchmesser und die gewünschte Wandstärke gebracht. Da keine Schweißnaht vorhanden ist, weist das fertige Rohr über den gesamten Umfang gleichmäßige Eigenschaften auf. Aus diesem Grund wird nahtloses X42 für Hochdruckleitungen mit kleinem Durchmesser, für biegeintensive Leitungen sowie für Instrumenten- und Versorgungsleitungen bevorzugt, bei denen nahtbedingte Mängel schwer zu prüfen wären.
Die Wandstärkenverteilung einer durchbohrten Schale ist nie perfekt konzentrisch. Eine Exzentrizität von 5–10 % der Nennwand ist im Walzzustand normal und wird von API 5L nur indirekt über die Wandtoleranz gesteuert, die bei den meisten Größen einer negativen Abweichung von 12,5 % entspricht. Ein Käufer, der 8,0 mm bestellt und 7,0 mm an der dünnen Seite erhält, liegt innerhalb der Norm, daher sollten kritische Linien die Mindestwandstärke und nicht den Nennwert angeben oder in der Bestellung nach Exzentrizitätsgrenzen fragen. Nach dem Walzen erfolgt das Formatieren und Richten, anschließend wird das Rohr abgelängt, stirnseitig bearbeitet und auf Wunsch normalisiert.
Die geschweißten Routen: ERW, LSAW und SSAW
Geschweißtes X42 dominiert Volumen bei großen Durchmessern, da die Streifen- und Plattenkosten pro Tonne niedriger sind und die Wand in Breiten hergestellt werden kann, die durch Lochen nicht erreicht werden können. Bei den drei kommerziellen Routen handelt es sich um strukturell unterschiedliche Produkte, obwohl alle drei möglicherweise für die gleiche Qualität zertifiziert sind.
| Route | Wie das Rohr geformt wird | Typischer Außendurchmesser | Wo es dem Käufer passt |
|---|---|---|---|
| ERW / HFW | Die Spule wird kalt zu einem Zylinder geformt und die Längsnaht wird durch Hochfrequenzwiderstand oder Induktion ohne Zusatzmetall geschweißt, anschließend wird die Naht normalisiert oder geglüht | 21,3 mm bis 610 mm | Wasser-, Schlamm- und Niederdruckgasleitungen; dünn bis mittelwandig; lange durchgehende Längen |
| LSAW (JCOE oder UOE) | Die Platte wird gecrimpt, zu einer J- oder U-Form geformt, geschlossen und innen und außen durch Unterpulverschweißen mit Fülldraht verschweißt | 406 mm bis 1422 mm | Übertragungsnetze und dickwandige Abschnitte, bei denen eine enge Ovalität und hohe Zähigkeit erforderlich sind |
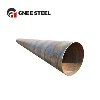
| SSAW (HSAW) | Das Band wird spiralförmig um eine Achse geformt und innen und außen durch Unterpulverschweißen verschweißt, sodass eine diagonale Naht entsteht | 219 mm bis 3048 mm | Leitungen mit großem Durchmesser und mittlerem Druck sowie Pfähle und Gehäuse, bei denen die Kosten pro Tonne im Vordergrund stehen |
Bei der Akzeptanz kommt es auf den Unterschied an. ERW-Rohre haben eine schmale Wärmeeinflusszone, die entlang der Linie normalisiert werden muss, um harte Stellen in der Verbindungslinie zu vermeiden, und die Naht wird mit Ultraschall- oder elektromagnetischen Methoden gemäß ISO 10893-11 für die Schweißnaht und ISO 10893-2 oder 10893-10 für den Körper geprüft. LSAW- und SSAW-Rohre verfügen über eine Füllschweißchemie, die hinsichtlich Festigkeit und Zähigkeit mit dem Grundmetall übereinstimmen muss, und ihre Schweißkappen erzeugen einen geometrischen Spannungsanstieg, der die Möglichkeit einschränkt, das Rohr innen zu beschichten oder zu molchen. Im sauren Betrieb sind der SSAW-Nahtwinkel und das daraus resultierende Eigenspannungsmuster ein anerkannter Prüfpunkt, da an harten Stellen und Schweißnähten mit hoher Beanspruchung Wasserstoffrisse entstehen.
Chemie- und Immobilienziele, auf die sich die Mühle konzentriert
| Eigentum | PSL1-Anforderung | PSL2-Anforderung |
|---|---|---|
| Streckgrenze, Rohrkörper | Mindestens 290 MPa | 290 MPa Minimum, 495 MPa Maximum |
| Zugfestigkeit, Rohrkörper | Mindestens 415 MPa | 415 MPa Minimum, 760 MPa Maximum |
| Verhältnis von Streckgrenze zu Zugfestigkeit | Nicht begrenzt | Maximal 0,93 für den Rohrkörper |
| Dehnung in 50 mm | Formel basierend auf Probenfläche und Zugfestigkeit | Dieselbe Formel, auf dem Zertifikat vermerkt |
| Charpy-V-Kerbe, Schweißnaht und HAZ | Nicht routinemäßig erforderlich | Erforderlich für die in der Norm genannten Größen und Wände, durchschnittlich 27 J an Proben in Originalgröße bei der angegebenen Prüftemperatur |
| Kohlenstoffäquivalent | Nicht angegeben | CE(IIW) 0,43 oder Pcm 0,25 für Sorten bis X52 |
Die Dehnungsanforderung in API 5L wird in den meisten Fällen berechnet und nicht tabellarisch aufgeführt: Der Mindestprozentsatz in 50 mm wird aus der anwendbaren Querschnittsfläche der Zugprobe und der angegebenen Mindestzugfestigkeit unter Verwendung eines festen Koeffizienten von 1940 in SI-Einheiten abgeleitet. Aus diesem Grund weisen ein 12,7-mm-Wandrohr und ein 6,4-mm-Wandrohr bei gleicher Güte unterschiedliche Dehnungsminima auf. Die Streckgrenzengrenze in PSL2 ist die Klausel, die Metall am häufigsten ablehnt: Übermäßige Festigkeit ist ebenso eine Nichtkonformität wie unzureichende Festigkeit, da ein hohes Verhältnis die von der Konstruktion angenommene Belastbarkeit verringert.
Charpy-Tests bei PSL2-Bestellungen sind der zweite häufige Ablehnungspunkt. Der Bedarf an absorbierter Energie ist eine Funktion der Probengröße, daher weisen kleinere Proben aus dünnwandigen Proben proportional niedrigere Akzeptanzwerte auf, und die Prüftemperatur muss der bei der Bestellung vereinbarten Temperatur entsprechen und darf nicht einer vom Walzwerk nach dem Walzen gewählten Standard entsprechen. Bei Kaltklima- oder Offshore-Arbeiten sollten in der Bestellung die Temperatur und die Akzeptanzenergie explizit angegeben werden, zusammen mit dem Minimum des Scherbruchaussehens, wenn die Konstruktion ein Kriterium der duktilen Festigkeit verwendet.
Wärmebehandlung und Lieferbedingungen
X42 wird normalerweise gewalzt, normalisiert oder normalisiert und angelassen geliefert. Durch Normalisieren, Halten über der oberen kritischen Temperatur und Abkühlen in ruhender Luft wird die Ferrit-Perlit-Struktur verfeinert, die durch das kontrollierte Walzen entstandene Streifenbildung entfernt und die Eigenschaften am Umfang homogenisiert; Dies ist die Standardlieferbedingung für nahtloses X42 im Tieftemperaturbetrieb und für dickwandige Abschnitte, bei denen der Walzplan allein keine Zähigkeit garantieren kann. Die Normalisierung kostet Energie und führt nachträglich zu Geradheits- und Ovalitätskorrekturen. Walzwerke ziehen es daher vor, die Eigenschaften durch kontrolliertes Walzen mit beschleunigter Abkühlung zu erreichen, sofern die Spezifikation dies zulässt.
Thermomechanisch gewalztes Material wird gemäß API 5L als Lieferbedingung für PSL2 akzeptiert, sofern das Walzwerk den Walzplan angibt und nachweist, dass die Eigenschaftsanforderungen nach der festgelegten Prüfung erfüllt sind. Der Schutz des Käufers besteht in der Angabe des Lieferzustands auf dem Werkstestzertifikat: Ein Zertifikat, in dem der Zustand leer bleibt oder in dem für eine Wandstärke, bei der der Schlagtest erforderlich ist, „wie im Walzzustand“ steht, ist es wert, vor dem Versand angefochten zu werden. Geschweißte Rohre erhalten zusätzlich eine Nahtwärmebehandlung, bei der entweder die Schweißzone in der Linie für ERW normalisiert wird oder das fertige Rohr spannungsarm geglüht wird, wenn die Wand, die Qualität oder die Leistung dies erfordern.
Inspektion, Prüfung und Dokumentation
Jedes Rohr wird hydrostatisch geprüft. API 5L leitet den Testdruck aus der Ringspannungsgleichung für dünne Wände unter Verwendung der Testwand und des Außendurchmessers ab, wobei die Ringspannung als fester Bruchteil der angegebenen Mindeststreckgrenze angenommen wird, die sich zwischen PSL1 und PSL2 unterscheidet, und den Druck begrenzt, damit das Rohr während des Tests nicht überbeansprucht wird. Haltezeit, Drucktoleranz und Aufzeichnung der Messkurve sind definiert; Ein Werk, das das Druckdiagramm für eine bestimmte Rohrnummer nicht erstellen kann, hat den Test nicht im Sinne der Norm abgeschlossen.
Die zerstörungsfreie Prüfung folgt der ISO 10893-Reihe für automatisierte Ultraschall- und elektromagnetische Prüfungen des Rohrkörpers und der Schweißnaht, ergänzt durch eine radiologische Untersuchung der Naht an größeren LSAW- und SSAW-Rohren, sofern die Bestellung dies erfordert. Die visuelle Prüfung umfasst die Rechtwinkligkeit der Enden, die Fasengeometrie, den Zustand der Schweißkappe und das Vorhandensein von Oberflächenfehlern, die tiefer als die in der Norm festgelegte Toleranz liegen. Maßkontrollen umfassen Außendurchmesser, Wandstärke an den Enden und entlang des Körpers, Länge, Geradheit und Unrundheit, die alle nach Größenklasse und nicht nach Qualität tabellarisch aufgeführt sind.
Die Dokumentation ist der Ausgangspunkt der meisten Handelsstreitigkeiten. Das Mühlenprüfzertifikat sollte gemäß EN 10204 Typ 3.1 ausgestellt sein, d. h. es muss von einem autorisierten Inspektionsvertreter unabhängig von der Fertigungsabteilung unterzeichnet sein und die Schmelzennummer, den Rohrnummernbereich, die chemische Zusammensetzung durch Schmelzen- und Produktanalyse, Zug- und Schlagergebnisse, den hydrostatischen Prüfdruck und den Lieferzustand enthalten. Die Inspektion durch Dritte durch eine Klassifikationsgesellschaft oder einen unabhängigen Sachverständigen ist eine übliche Ergänzung für Offshore- und Exportaufträge; Dies muss vor der Produktion vereinbart werden, da die Prüfpunkte nach der Beschichtung der Rohre nicht wiederhergestellt werden können.
Handhabung, Beschichtung und Lieferung
X42 ist ein Stahl mit geringer Festigkeit und weist leicht Dellen auf. Rohre, die mit bloßen Haken gehandhabt werden, aus der Höhe fallen gelassen oder zu hoch gestapelt werden, zeigen Ovalität und lokale Verformungen, die später in der Beschichtungsphase abgelehnt werden oder die Prüfung der Rundheit vor Ort beim Einbinden nicht bestehen. Bei der Lagerung sollten die Rohre auf Holz- oder gepolsterten Kufen stehen, mit Endkappen an abgeschrägten Enden und die Stapelhöhe sollte durch die Wandstärke und nicht durch den Platzbedarf begrenzt sein.
Gegen die Betriebsumgebung wird ein äußerer Schutz gewählt: dreischichtiges Polyethylen nach DIN 30670 oder GB/T 23257 für erdverlegte Übertragungsleitungen, schmelzgebundenes Epoxidharz nach ISO 21809-2, wo Betriebstemperatur und kathodischer Ablösewiderstand maßgebend sind, und Anstrichsysteme nach ISO 12944 für oberirdische und atmosphärische Belastung. Feuerverzinkung nach ISO 1461 wird für Versorgungs- und Konstruktionszwecke verwendet, jedoch nicht für Leitungsrohre, die vor Ort geschweißt werden, da die Zinkbeschichtung von der Schweißnahtvorbereitung entfernt werden muss und die Hitze des Schweißens die angrenzende Beschichtung beschädigt. Für die Innenauskleidung, sei es Zementmörtel, Epoxidharz oder Polyurethan, gelten eigene Anforderungen an die Oberflächenvorbereitung. Diese sollten in der Auskleidungsnorm spezifiziert und nicht allgemein beschrieben werden.
FAQ
F: Was sind die minimalen mechanischen Eigenschaften von API 5L X42-Rohren?
X42 erfordert eine spezifizierte Mindeststreckgrenze von 290 MPa und eine Mindestzugfestigkeit von 415 MPa. PSL2 begrenzt zusätzlich die Streckgrenze auf 495 MPa, die Zugfestigkeit auf 760 MPa und das Verhältnis von Streckgrenze zu Zugfestigkeit auf 0,93, sodass sowohl unter- als auch überfeste Materialien nicht konform sind.
F: Ist das X42-Rohr nahtlos oder geschweißt?
Beide Routen sind erlaubt. Nahtlose Rohre werden aus einem runden Barren gestanzt und werden für kleine Durchmesser und hohe Drücke bevorzugt. ERW-, LSAW- und SSAW-Rohre decken den Bereich großer Durchmesser ab. Der Grad bestimmt nicht die Route, daher muss in der Bestellung angegeben werden, welche Route akzeptabel ist.
F: Welchen Beitrag leistet die Mikrolegierung zu diesem Festigkeitsniveau?
Niob, Vanadium und Titan werden hinzugefügt, um das Kornwachstum beim Walzen und Normalisieren zu kontrollieren und nicht, um die Festigkeit zu erhöhen. Der Vorteil zeigt sich in einer feineren Ferritkorngröße, einer höheren Charpy-Energie und einer niedrigeren Übergangstemperatur, weshalb dickwandige X42-Rohre für kaltes Klima normalerweise mikrolegiert sind, obwohl der Grad auch ohne diese Legierung erreicht werden könnte.
F: Warum ist für einige X42-Bestellungen eine Normalisierung angegeben?
Durch das Normalisieren wird die Struktur nach dem Lochen oder Schweißen verfeinert und homogenisiert, wodurch eine gleichmäßige Zähigkeit am Umfang und in der Wand gewährleistet wird. Es ist für den Einsatz bei niedrigen Temperaturen und für dicke Wände spezifiziert, bei denen der Walzplan die Schlagzähigkeitsanforderungen nicht garantieren kann und bei denen die Eigenschaften des Grundmetalls nach dem Schweißen vor Ort und dem Spannungsabbau übereinstimmen müssen.
F: Kann Standard-X42 im Sauerbetrieb verwendet werden?
Nicht automatisch. Für den Einsatz im sauren Bereich muss das Material ISO 15156 oder NACE MR0175 erfüllen, was Härte, Schwefelgehalt und Einschlussform begrenzt und normalerweise eine Härteprüfung sowie eine Bewertung der wasserstoffinduzierten Rissbildung gemäß NACE TM0284 erfordert. Ein Rohr, das nur nach API 5L zertifiziert ist, hat keine Sauer-Service-Qualifikation.
F: Mit wie vielen Wandstärkenschwankungen ist zu rechnen?
Die negative Wandtoleranz nach API 5L beträgt für die meisten Größen 12,5 %, sodass eine bestellte 8,0-mm-Wand an der dünnen Stelle durchaus 7,0 mm messen kann. Wenn die Konstruktionsberechnung von der Wand abhängt, sollte in der Bestellung die Mindestwand oder eine engere Toleranz angegeben werden, und die Maßüberprüfung sollte sowohl an den Rohrenden als auch in der Rohrmitte erfolgen.