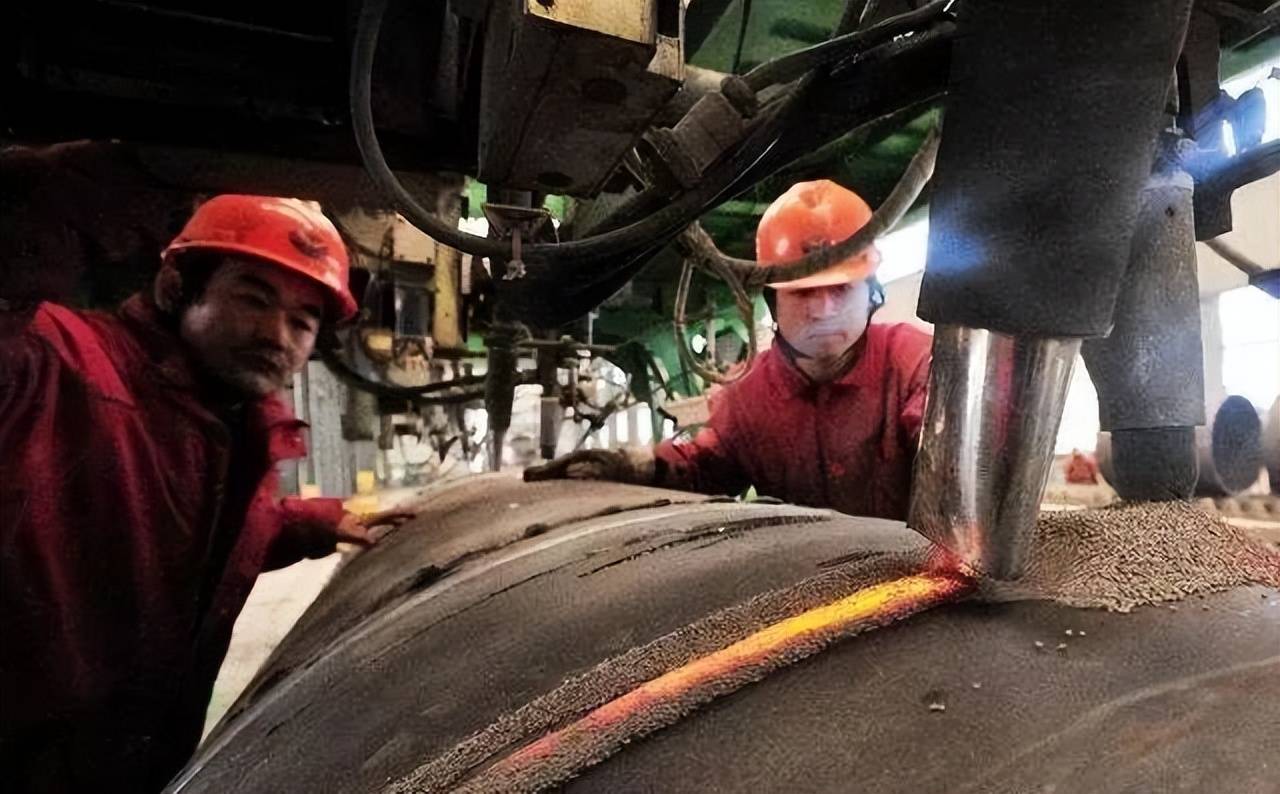
Stahlrohre mit gerader Naht können je nach Produktionsprozess in Hochfrequenz-Stahlrohre mit gerader Naht und Unterpulverschweiß-Stahlrohre mit gerader Naht unterteilt werden. Unterpulvergeschweißte Stahlrohre mit gerader Naht werden entsprechend ihren unterschiedlichen Umformverfahren in UOE-, RBE-, JCOE-Stahlrohre usw. unterteilt. Im Folgenden werden die gängigsten Hochfrequenz-Stahlrohre mit gerader Naht und das Unterpulverschweißen von Stahlrohren mit gerader Naht vorgestellt. Vorbereitung vor dem Schweißen.
1. Bearbeitung der Nut
Bei den meisten automatischen Unterpulverschweißgeräten, die derzeit in der industriellen Produktion eingesetzt werden, handelt es sich um mechanisierte Schweißgeräte. Die Schweißgeschwindigkeit oder andere Standardparameter können zu keinem Zeitpunkt angepasst werden, um Abweichungen der Nutgröße aufgrund von Fehlern im Nutwinkel, stumpfen Kanten oder Lücken auszugleichen. Daher sollten Maßnahmen ergriffen werden, um sicherzustellen, dass die Nutverarbeitungsgröße bei der Vorbereitung der Schweißnut den Anforderungen der Norm entspricht. Insbesondere müssen die stumpfe Kante und die Spaltgröße streng kontrolliert werden. Bei wichtigen Schweißkonstruktionen (wie Kesseln, Druckbehältern usw.) wird die Schweißfuge am besten durch mechanische Bearbeitungsverfahren vorbereitet. Bei Schweißnähten, die mit mechanischen Bearbeitungsgeräten nicht bearbeitet werden können, sollten zur Bearbeitung der Nut auch automatische Schneidemaschinen oder Schablonenschneidemaschinen eingesetzt werden. Manuelles Brennschneiden kann den von der Norm geforderten Nutgrößenfehler nicht garantieren, es sei denn, es wird nach dem Schneiden geschliffen und geformt. Um sicherzustellen, dass die Qualität der Unterpulverschweißnähte den Anforderungen entspricht, muss daher die Genauigkeit und Qualität der Nutbearbeitung gewährleistet sein.
2. Oberflächenreinigung der Schweißstelle
Auch der Oberflächenzustand der Schweißfuge ist für die Qualität der Schweißnaht von großer Bedeutung und sollte nicht außer Acht gelassen werden. Wenn sich auf der Nutoberfläche Restrost, Feuchtigkeit, Öl, Oxidablagerungen usw. befinden, kann dies zu Poren in der Schweißnaht führen. Daher müssen diese Verunreinigungen vor dem Schweißen entfernt werden.
Vor dem Schweißen sollten Oberflächenrost, Feuchtigkeit, Öl, Zunder usw. in der Nut und im 20-mm-Bereich auf beiden Seiten der Nut und des zu schweißenden Teils gereinigt werden. Zunder und Rost können mit einer Schleifmaschine, einer pneumatischen Schleifscheibe, einer Drahtbürste, Kugelstrahlen usw. entfernt werden, und Öl und Feuchtigkeit können durch Erhitzen mit einer Flamme getrocknet werden.
Beim Schweißen von niedriglegiertem Stahl und Edelstahl ist die Reinigung der Schweißfuge wichtiger. Der Rost und die Feuchtigkeit auf der Oberfläche der Nut führen nicht nur zu Poren, sondern können auch wasserstoffinduzierte Rissbildung und Kohlenstoffanstieg in der Schweißnaht begünstigen und sogar die Korrosionsbeständigkeit von Schweißverbindungen aus Edelstahl und die mechanischen Eigenschaften von Niedriglegierungen verringern Stahlverbindungen. Daher sollte besondere Aufmerksamkeit geschenkt werden.
3. Montage von Schweißkonstruktionen
Der Montagezustand von Unterpulverschweißverbindungen hat großen Einfluss auf die Schweißqualität. Der Spalt und die Fehlausrichtung der Schweißverbindungen wirken sich stark auf die Eindringtiefe und Oberflächenformung der Schweißnähte aus und sollten vor dem Schweißen sorgfältig überprüft werden. Die Schweißverbindungen erfordern gleichmäßige Montageabstände, flache Höhen und geringe Fluchtungsfehler. Der Montagefehler der Verbindungen wird hauptsächlich durch die Genauigkeit der Markierung, des Stanzens, des Formens und der Nutbearbeitung bestimmt. Daher wird die Montagequalität der Verbindung durch eine strenge Kontrolle der Verarbeitungsabweichung des vorherigen Prozesses gewährleistet.
4. Reinigung von Schweißmaterialien
Der beim Unterpulverschweißen verwendete Schweißdraht und das Flussmittel sind an der metallurgischen Schweißreaktion beteiligt und haben großen Einfluss auf die Zusammensetzung, Struktur und Leistung des Schweißguts. Daher muss vor dem Schweißen die Oberfläche des Schweißdrahtes gereinigt und das Flussmittel getrocknet werden.